
Михаил Ушаков
Обсудить задачу, состав работ и следующий шаг.
+7 (925) 705-41-44mikhail.ushakov@somit-tech.ruРазбираем две точки контроля паллетной линии: проверку пустого поддона до укладки и проверку комплектности, свесов и деформаций готового груза перед обмоткой или складом.
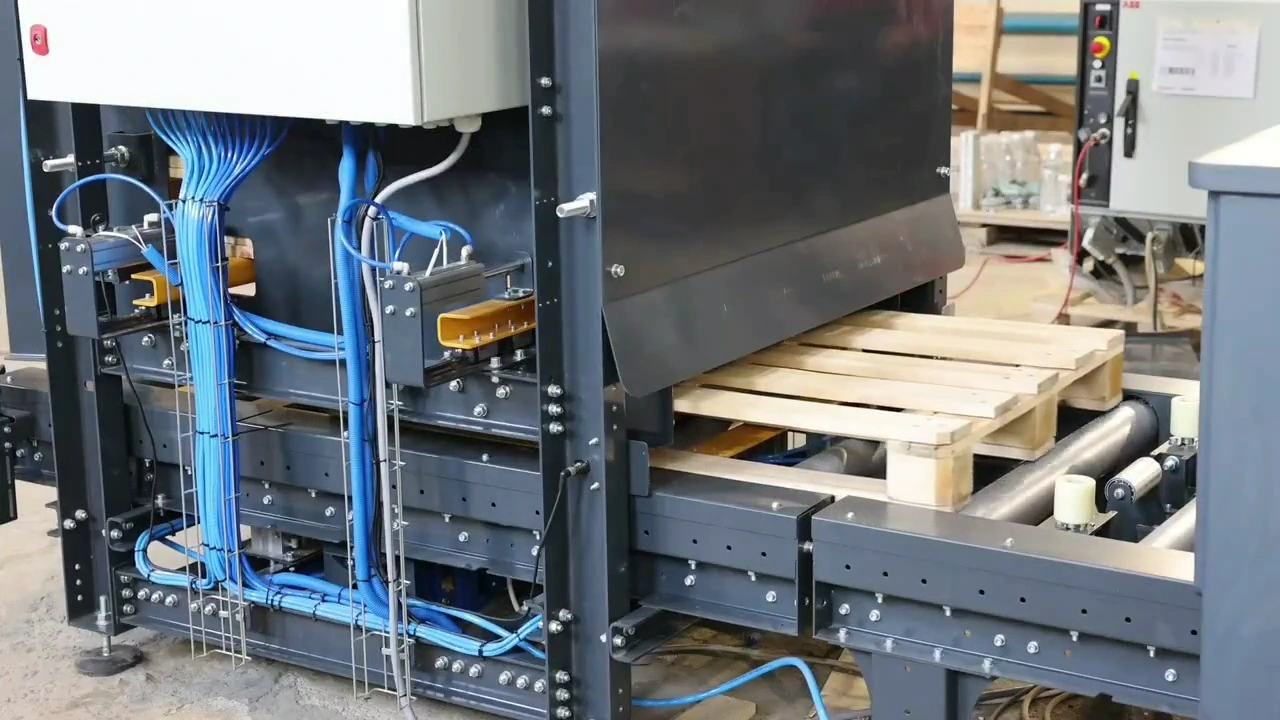
Сбой паллетной линии часто начинается не в роботе. Пустой поддон приходит перекошенным или повреждённым, а готовый груз выходит с пропущенной упаковкой, свесом либо деформацией слоя. Если система видит только присутствие паллеты, такие отклонения обнаруживаются уже у обмотчика, подъёмника или на складе. Практичнее разделить контроль на две точки: до укладки и после формирования груза.
До подачи в ячейку нужно подтвердить типоразмер и ориентацию поддона, наличие опорных элементов, отсутствие критических трещин, сломанных досок и выступающих деталей. Обычный фотоэлектрический датчик отвечает на вопрос «паллета есть», но не оценивает её состояние.
SICK в техническом материале о системе PAIS от 26 марта 2025 года описывает бесконтактную проверку пустых и загруженных паллет 3D-камерами. Сканирование позволяет искать отсутствующие элементы, трещины, смещённые блоки и выступающие гвозди. Это пример возможностей технологии, а не универсальная спецификация: состав камер, зоны обзора и допустимые дефекты задают под конкретный поток паллет.
Для автоматической линии важен не только результат «годен/не годен». Нужен маршрут брака: остановка выдачи, отвод на отдельную позицию или запрос оператору. Иначе диагностическая система лишь перенесёт ручную проверку на экран.
После укладки задачи другие. Сначала проверяют комплектность: все ли позиции заполнены, нет ли лишнего короба, соответствует ли верхний слой рецепту. ifm описывает 3D-контроль сверху, при котором датчик сравнивает груз с обученной моделью и выдаёт отклонение через дискретный выход либо Ethernet. Для линии с несколькими SKU модель контроля должна выбираться тем же рецептом, что и схема паллетирования.
Вторая задача — геометрия. Система Leuze CMS 700i измеряет длину, ширину, высоту, положение, выступы и деформации движущегося объекта. На паллетной линии эти данные можно использовать для проверки свесов и перекоса перед обмоткой, подъёмником или передачей на склад. Допуски определяет не производитель датчика, а проект: отдельно для типа паллеты, упаковки и следующего оборудования.
Пустой поддон разумно проверять после диспенсера, но до зоны укладки: брак ещё можно отвести без разборки готового груза. Контроль сформированной паллеты ставят после завершения рецепта и до операции, где исправление становится дороже — обмотки, подъёма или передачи в автоматический склад.
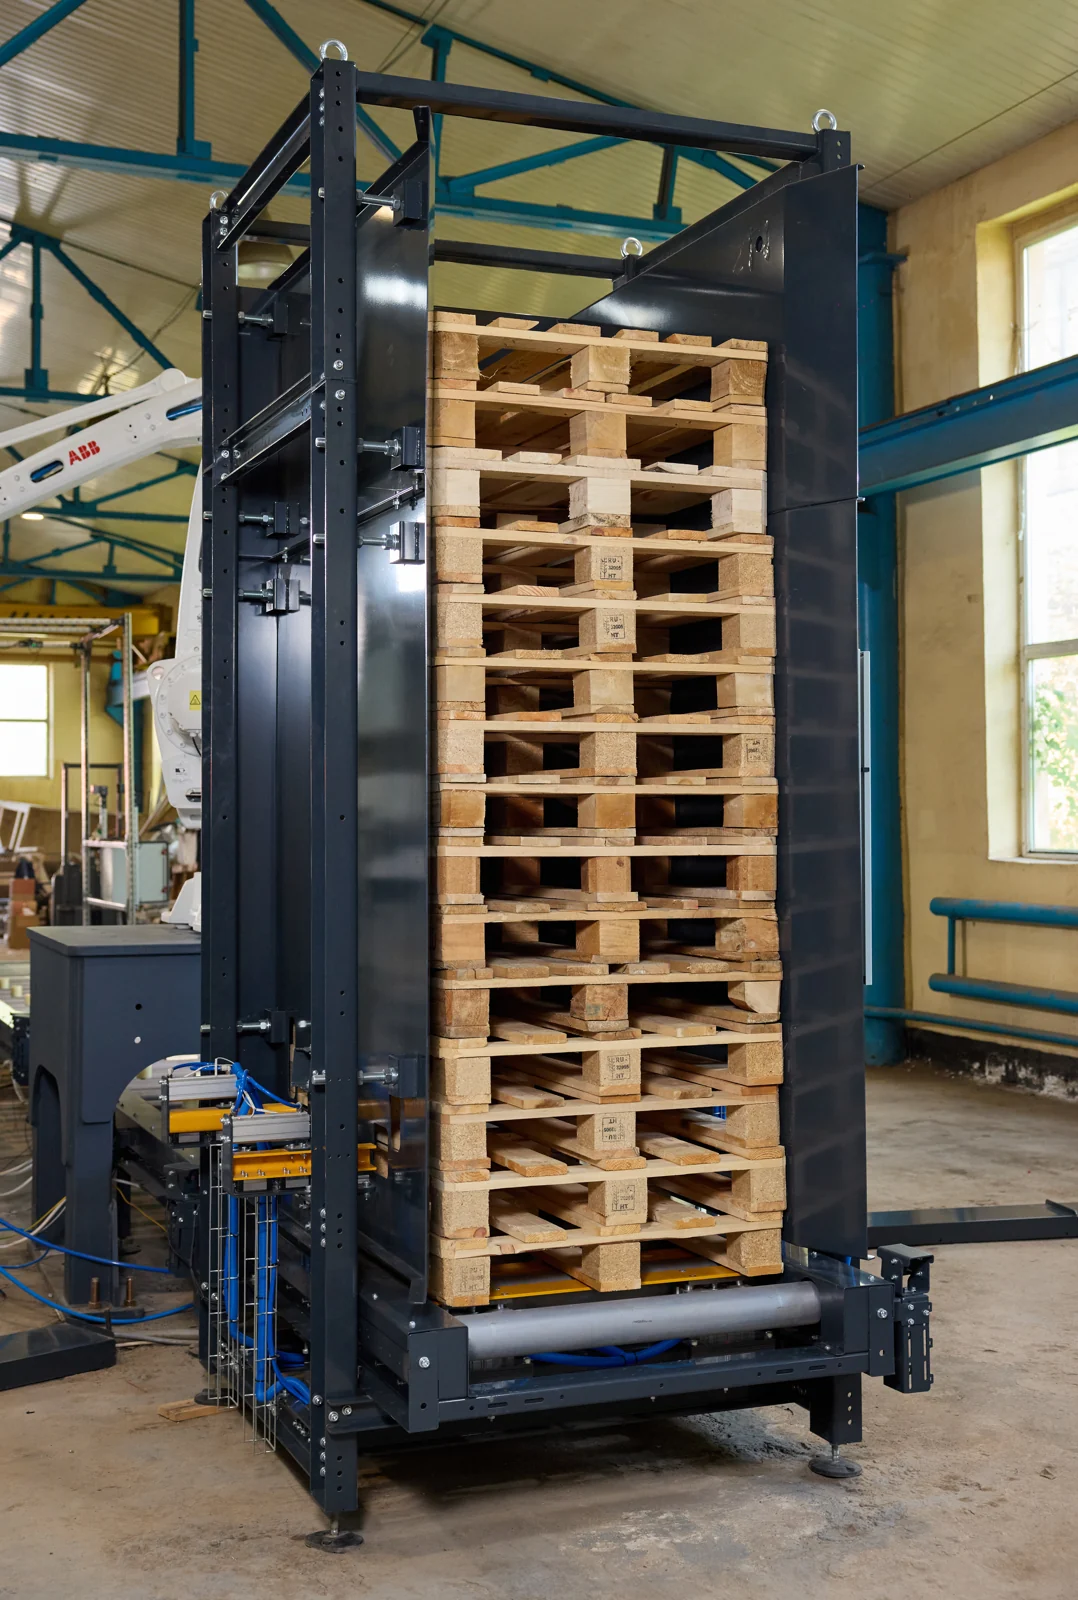
В реализованном проекте диспенсер SOMIT ДП‑15 выдаёт пустые европаллеты по одной на роликовую секцию. Сам проект показывает место сопряжения с линией; необходимость и состав контроля состояния поддона определяются отдельно по требованиям участка.
Станция контроля должна получать от PLC идентификатор рецепта и состояние цикла, а возвращать как минимум результат, код причины и измеренные значения. Полезно сохранять профиль или снимок последнего брака: оператору проще отличить повреждённую паллету от неверного рецепта, загрязнения оптики или смещения груза.
При проектировании паллетной логистики контроль нужно рассматривать вместе с диспенсером, конвейерами, обмотчиком и маршрутами отвода. Тогда датчик не просто фиксирует отклонение, а запускает понятный и проверяемый сценарий восстановления.
Расскажите, что нужно перемещать, обрабатывать или автоматизировать. Поможем определить, какие данные понадобятся для проработки.
Обсудить задачу, состав работ и следующий шаг.
+7 (925) 705-41-44mikhail.ushakov@somit-tech.ruОбсудить технологию и компоновку с учётом условий площадки.
+7 (905) 116-61-34dmitry.rybin@somit-tech.ru