Реализованные проекты

Роботизация растаривания мешков 25 кг уложенных на паллету
Задача
Полная автоматизации процесса растарки продукции, поставляемой в мешках массой по 25 кг, уложенных на паллеты. Участок загружен в круглосуточном режиме 24/7, при этом требуемая производительность достигает 10 тонн в час
Ключевые вызовы проекта
Решение
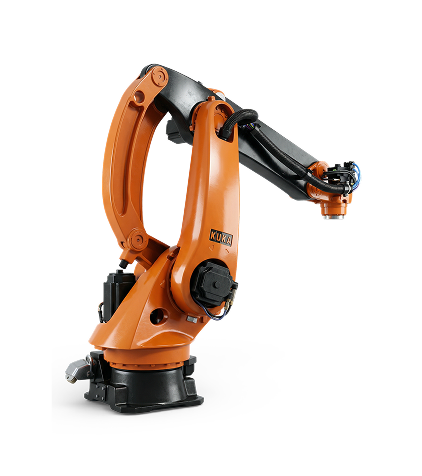
Инженерной командой SOMIT спроектировано и изготовлено решение на базе промышленного робота KUKA KR2150, обеспечивающее полностью автоматизированную растарку мешков, уложенных на паллеты. Комплекс построен по модульному принципу, охватывает все стадии процесса — от подачи паллет до удаления пустых мешков и поддонов. Управляется с единого поста, оснащённого панелью оператора HMI.
Комплекс полностью адаптирован под физические ограничения производственной площадки. Его архитектура допускает масштабирование и дооснащение при расширении объёма задач.
Ключевые узлы и функции комплекса:

Роботизация паллетирования и контроля качества банок с краской
Задача
Комплексная автоматизация масштабируемой архитектуры с последовательным или параллельным вводом в эксплуатацию систем подачи продукта завершающего этапа производства на трёх производственных линиях. Физическая укладка продукции, автоматическая подача паллет, формирование межслойных прокладок, дефектовка продукции по весу и герметизации, разворот тары в соответствии с заданной ориентацией укладки.
Ключевые вызовы проекта
Решение
Разработали и внедрили единый роботизированный комплекс паллетирования, обслуживающий три производственные линии. Централизованная архитектура: одна роботизированная ячейка с распределённой логикой управления, интегрированная в общий контур конвейерной логистики предприятия. Комплекс объединил функции захвата, ориентации, контроля качества, паллетирования, дальнейшего отвода и отбраковки продукции.
Ключевые узлы и функции комплекса:

Роботизация процесса паллетирования прямоугольной жестяной банки
Задача
Перед заказчиком стояла задача комплексной автоматизации завершающего этапа упаковки металлических канистр после проверки их на герметичность. Существующая производственная линия работала с высокой интенсивностью, и любое вмешательство человека замедляло процесс, увеличивало риск повреждения продукции и создавало перебои в логистике.
Основные требования включали интеграцию системы паллетирования в уже действующую линию без остановки производства, соблюдение высокой производительности не менее 55 канистр в минуту и возможность автоматической укладки всех четырёх типоразмеров канистр с сохранением их геометрии и товарного вида.
Ключевыми ограничениями являлись:
- Ограниченное пространство на производственном участке, невозможность блокировки технологических проездов и доступа к обслуживанию основного оборудования;
- Необходимость полного исключения статического напряжения на металлической таре;
- Минимальное участие персонала при высокой надёжности работы и производительности комплекса;
- Автоматическая замена заполненных паллет на пустые в непрерывном цикле;
- Возможность оперативной смены формата укладки без перепрограммирования системы;
- Высокая износостойкость всех транспортирующих элементов;
- Единый пост управления с возможностью передачи данных и интеграции в действующую АСУ ТП предприятия.
Также заказчик предъявил требования к составу поставки. В комплектацию должны входить частотные приводы на всех конвейерах, ЗИП на один год работы и система безопасности, соответствующая международным и российским стандартам.
Ключевые вызовы проекта
Инженеры компании АТМ Технолоджи разработали и внедрили роботизированный технологический комплекс (РТК) паллетирования канистр, полностью соответствующий требованиям ГОСТ 12.2.072–98, EC Machinery Directive и стандартам безопасности EN 775.
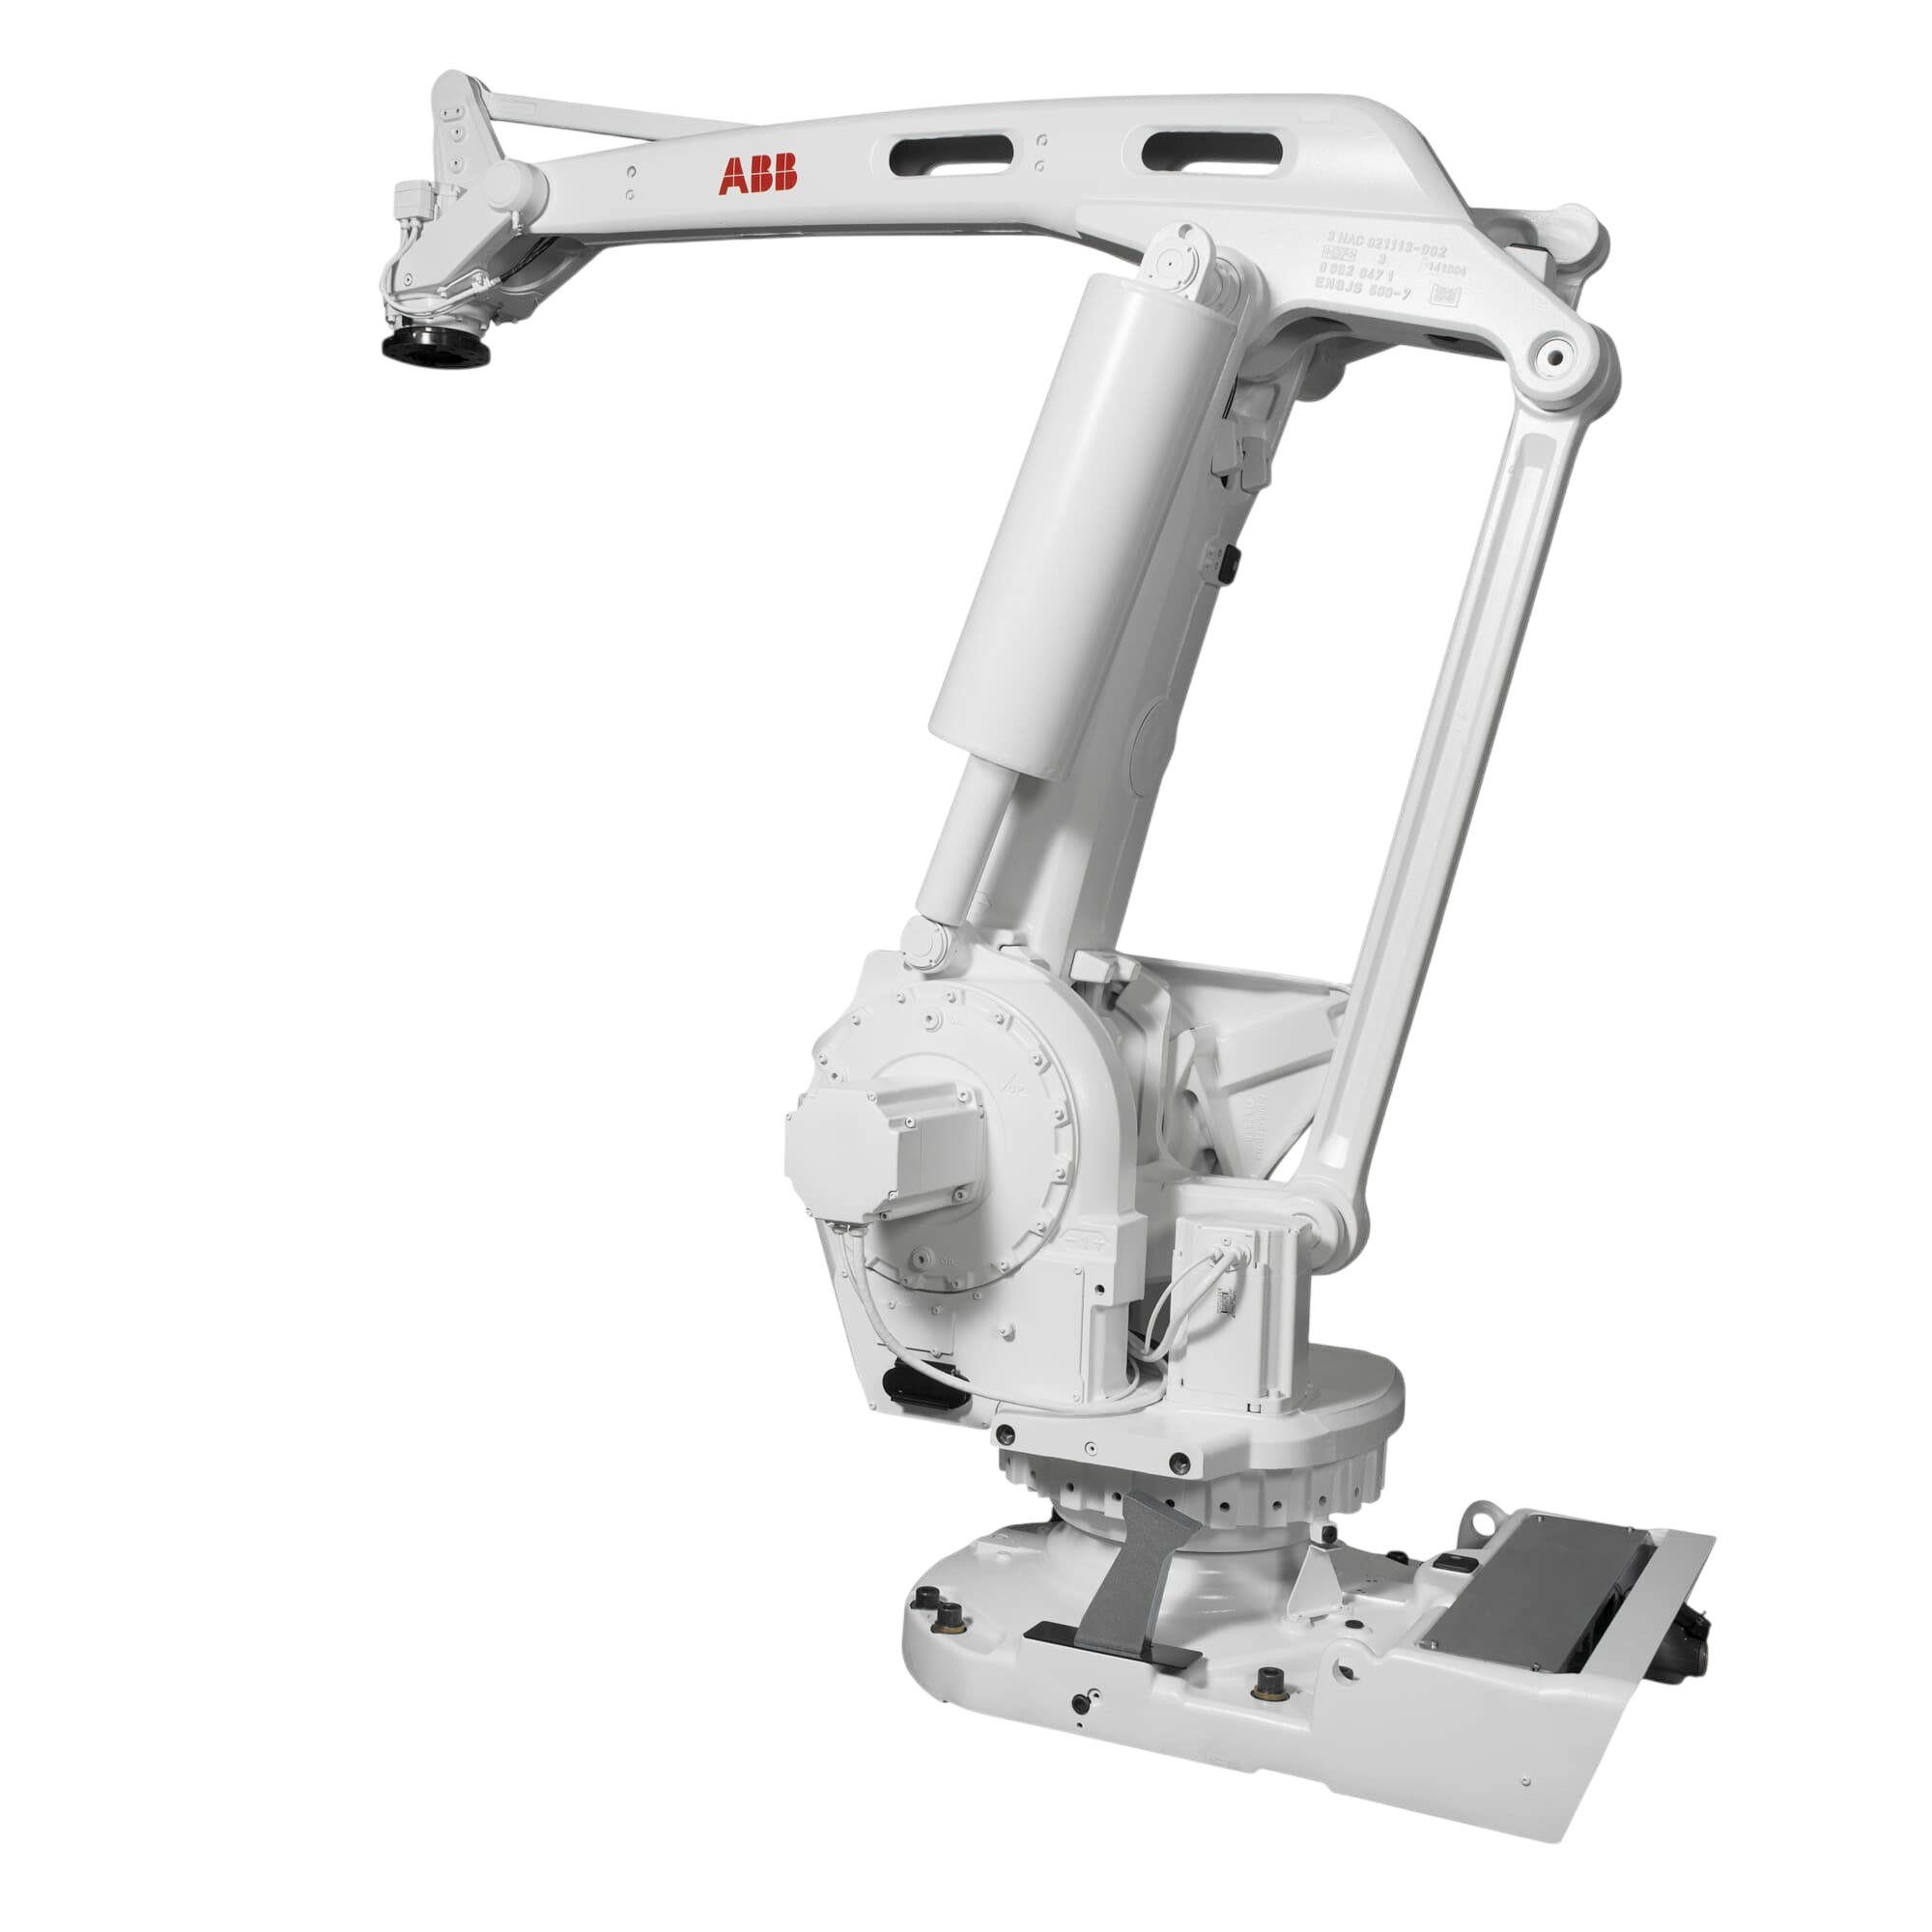
В состав РТК вошли два промышленных робота ABB IRB 2600 и ABB IRB 1200 с специализированными захватами, пьедесталами и программным обеспечением, диспенсер паллет роликовые конвейеры и упаковочная стрейч машина. Основной робот IRB 2600 осуществляет захват и укладку групп канистр на паллет с помощью вакуумного захвата, а вспомогательный IRB 1200 укладывает картонные прокладки между слоями продукции. Оба робота работают синхронно в режиме реального времени, управляются через центральный шкаф управления и обеспечивают стабильный ритм работы без участия оператора.
Логистика паллет организована через диспенсер паллет SOMIT, рассчитанный на 10 поддонов, который в автоматическом режиме подаёт паллеты на роликовый конвейер SOMIT зоны укладки. Канистры поступают на участок паллетирования по пластинчатому накопительному конвейеру, где с помощью оптических датчиков формируются группы продукта согласно выбранному алгоритму. Сформированная паллета с уложенными канистрами и прокладками перемещается по роликовому конвейеру SOMIT к стретч-машине, производящей автоматическую обмотку и фиксацию груза. После упаковки паллета поступает на участок накопления, откуда подхватывается вилочной техникой.
Все электромоторы системы оснащены частотными приводами, что обеспечивает точную регулировку скорости и плавность работы. В конструкции комплекса реализованы решения по антистатической защите продукции, а также предусмотрен контур безопасности с ограждениями, аварийной остановкой и межзонными замками. Управление системой осуществляется с единой панели, с возможностью настройки до четырёх алгоритмов укладки. Интеграция с АСУ ТП предприятия реализована через стандартные промышленные интерфейсы связи.
Решение
В результате реализации проекта заказчик получил роботизированную безопасную систему паллетирования канистр, способную работать в непрерывном потоке 24/7. Производительность комплекса достигла заданных 55 канистр в минуту по всем четырём типоразмерам продукции, с возможностью оперативного переключения между алгоритмами укладки.
Интеграция двух промышленных роботов ABB обеспечила чёткую синхронизацию подачи продукта, его паллетирования и укладки межслойной прокладки без смещений и повреждений тары. Устойчивое положение паллет на линии, точность позиционирования, вакуумный захват и синхронизация работы всех модулей позволили достичь высокой стабильности упаковки.
За счёт внедрения конвейерной системы с диспенсером паллет, роботов ABB и стрейч-машины заказчику удалось:
- Исключить ручной труд на участке паллетирования;
- Сократить простои производственной линии до минимума;
- Снизить износ складской техники;
- Повысить общую пропускную способность упаковочной зоны.
Комплекс легко масштабируется, отвечает требованиям по электробезопасности и эргономике, интегрирован в существующую АСУ ТП, дополняя логистику основного производства.
Проект продемонстрировал эффективность роботизации как инвестиции в устойчивость и цикличность логистических операций на высоконагруженных участках упаковки.
Ключевые узлы и функции комплекса:
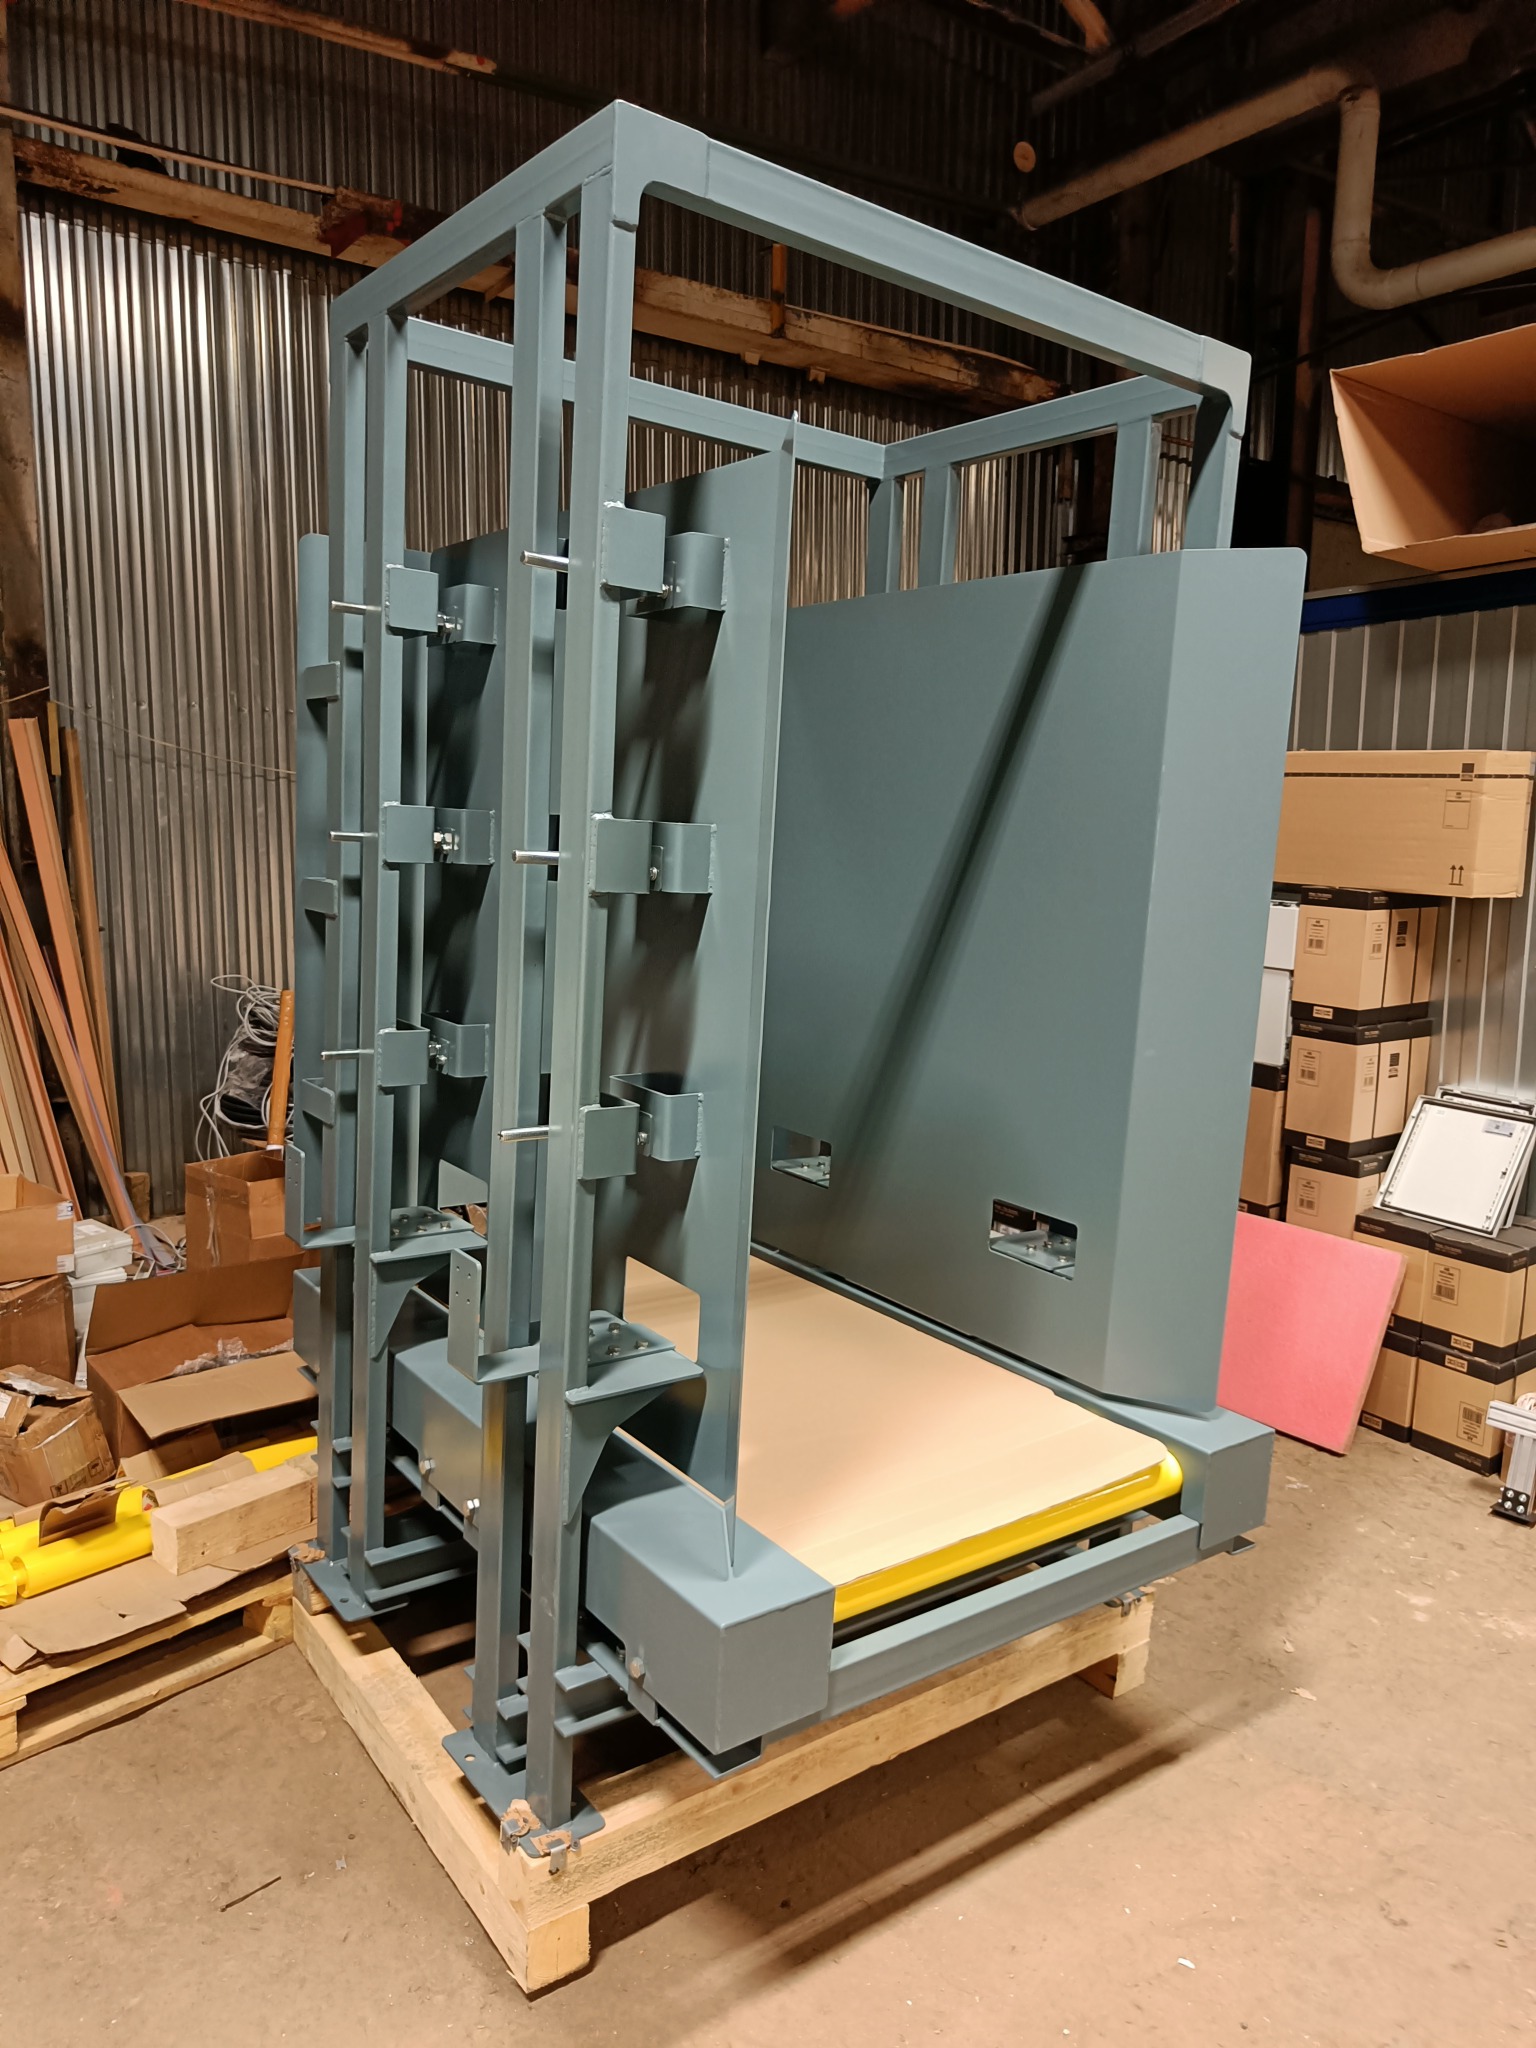
Автоматический диспенсер паллет
Задача
На предприятии Заказчика стояла задача оптимизировать участок подачи пустых паллет в автоматизированную линию упаковки и отгрузки продукции. Ранее поддоны устанавливались вручную, что ограничивало скорость работы линии, увеличивало нагрузку на персонал и повышало риск травматизма сотрудников. Кроме того, наблюдалось регулярное смещение паллет, что приводило к остановкам оборудования и необходимости корректировки вручную.
Компания стремилась снизить операционные издержки, связанные с процессом подачи паллет, минимизировать влияние человеческого фактора и сократить эксплуатационную нагрузку на складскую технику.
Производственная линия работала в три смены с высокой интенсивностью, поэтому ключевыми требованиями стали надёжность, циклическая автономность и возможность интеграции в уже действующую логистическую систему.
Заказчик также отметил потребность в стабильной ориентации паллет при подаче, исключении перекосов и в отсутствии излишней потери пространства в рабочей зоне. Решение должно было способствовать повышению производительности и обеспечению безопасных условий труда при работе с тарой.
Ключевые вызовы проекта
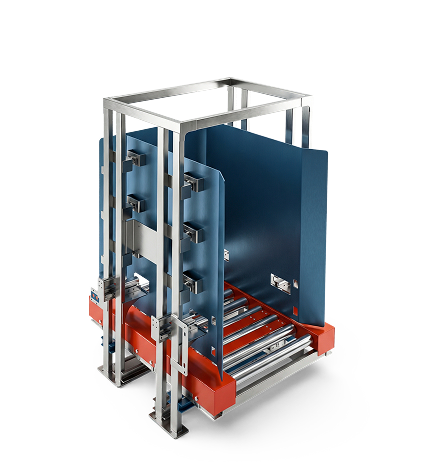
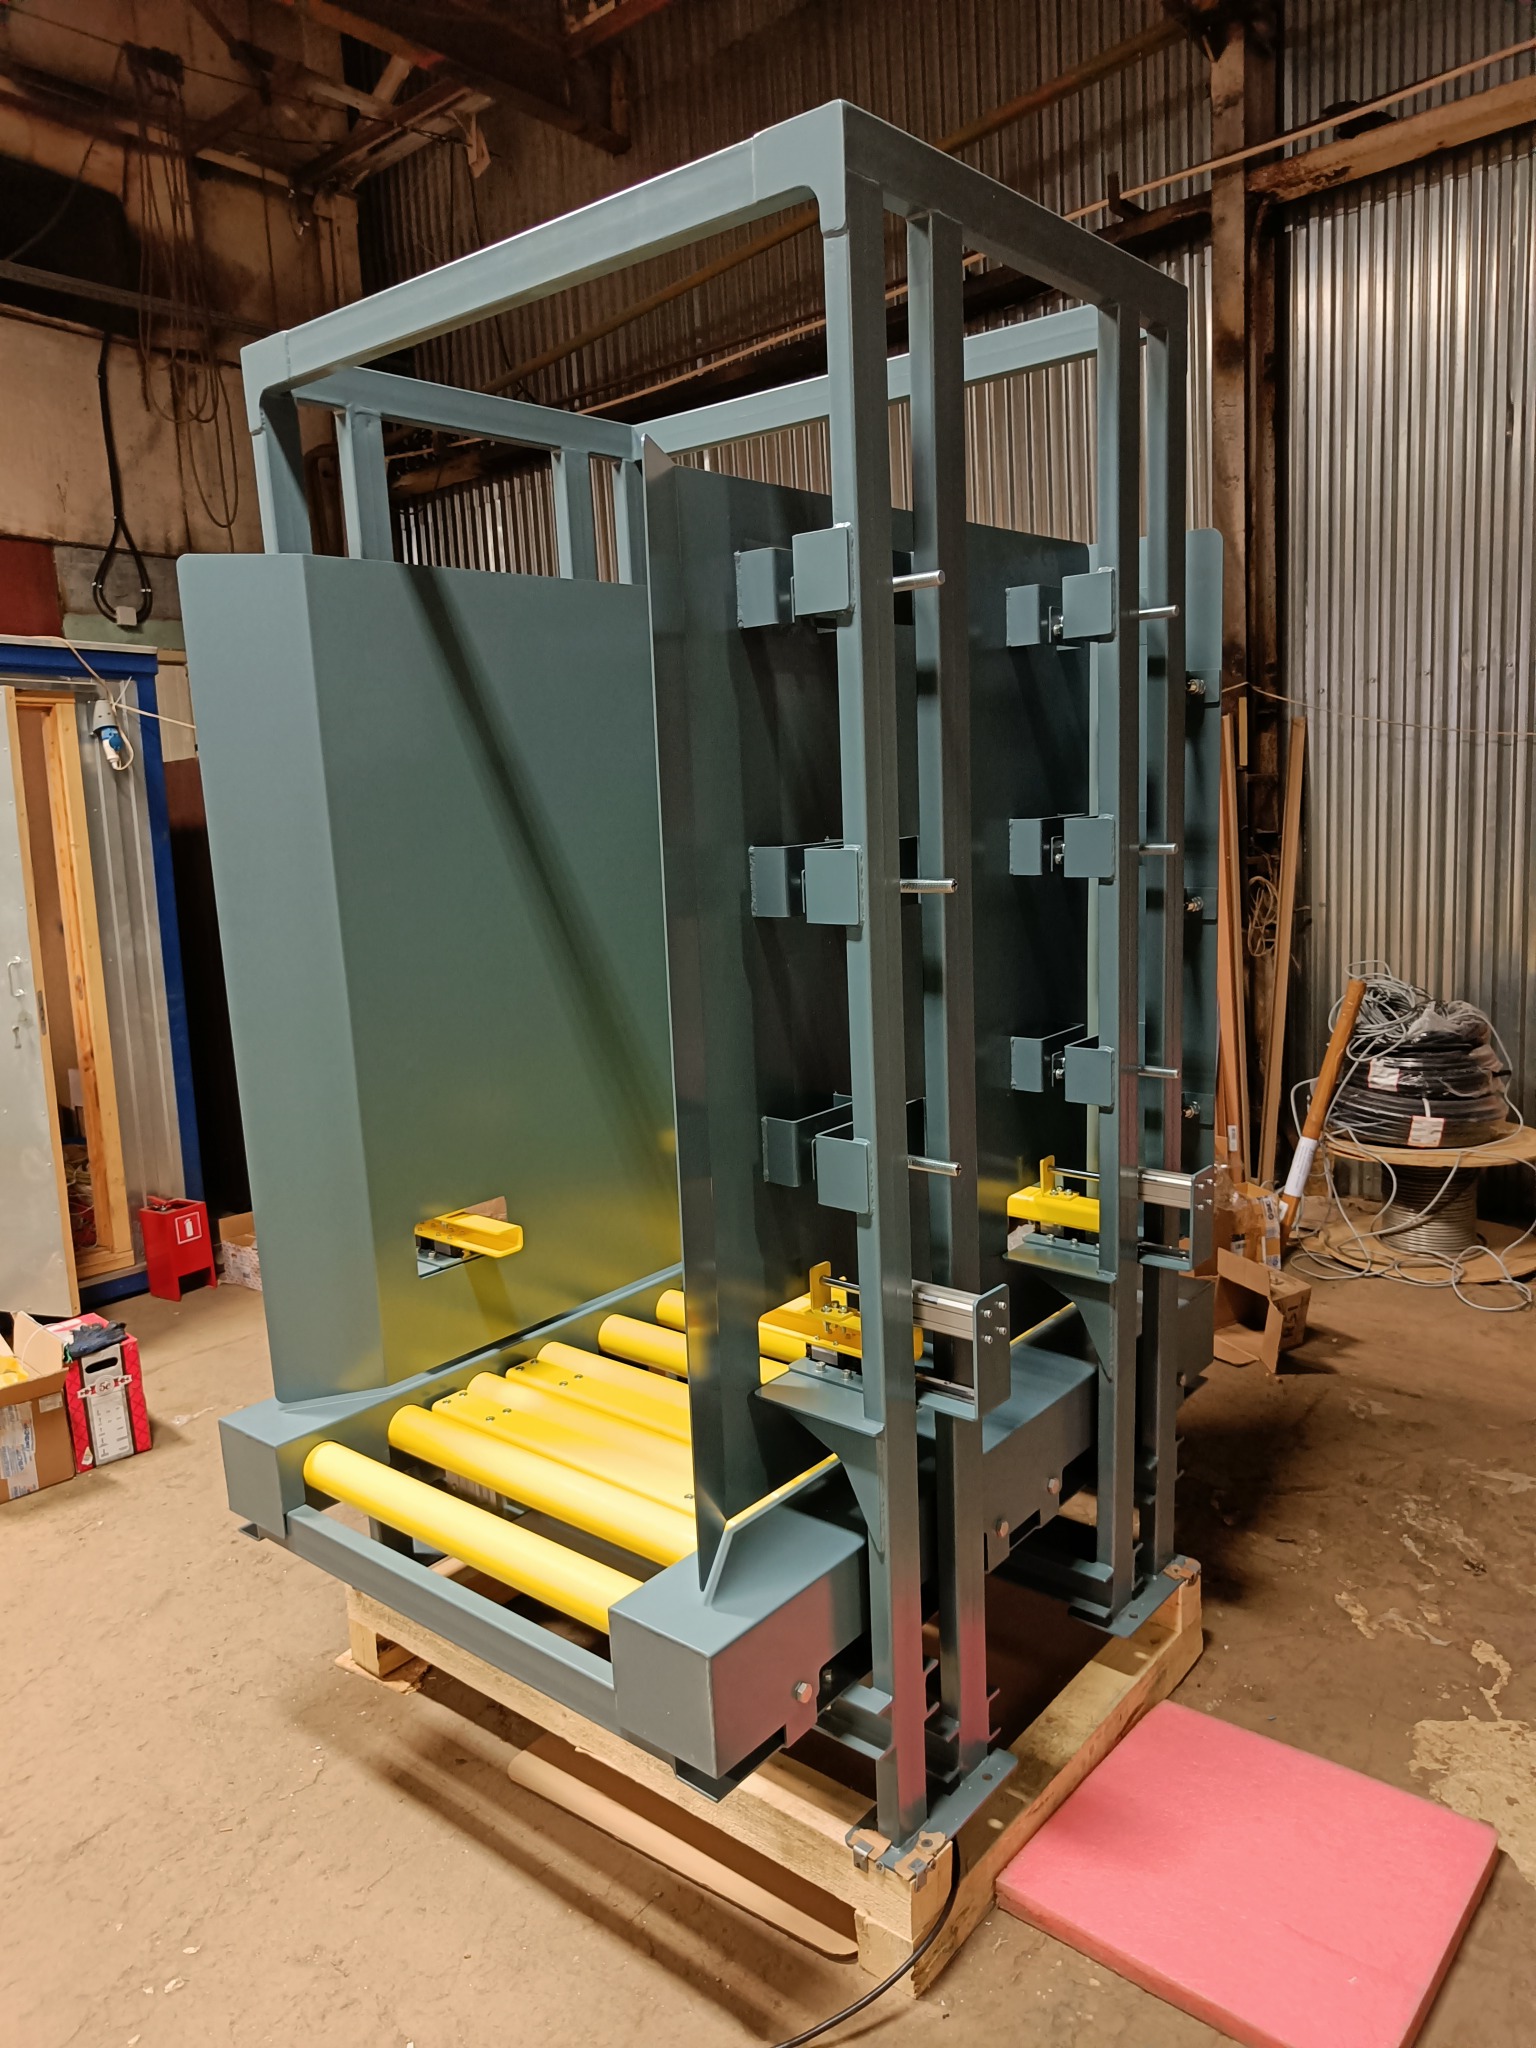
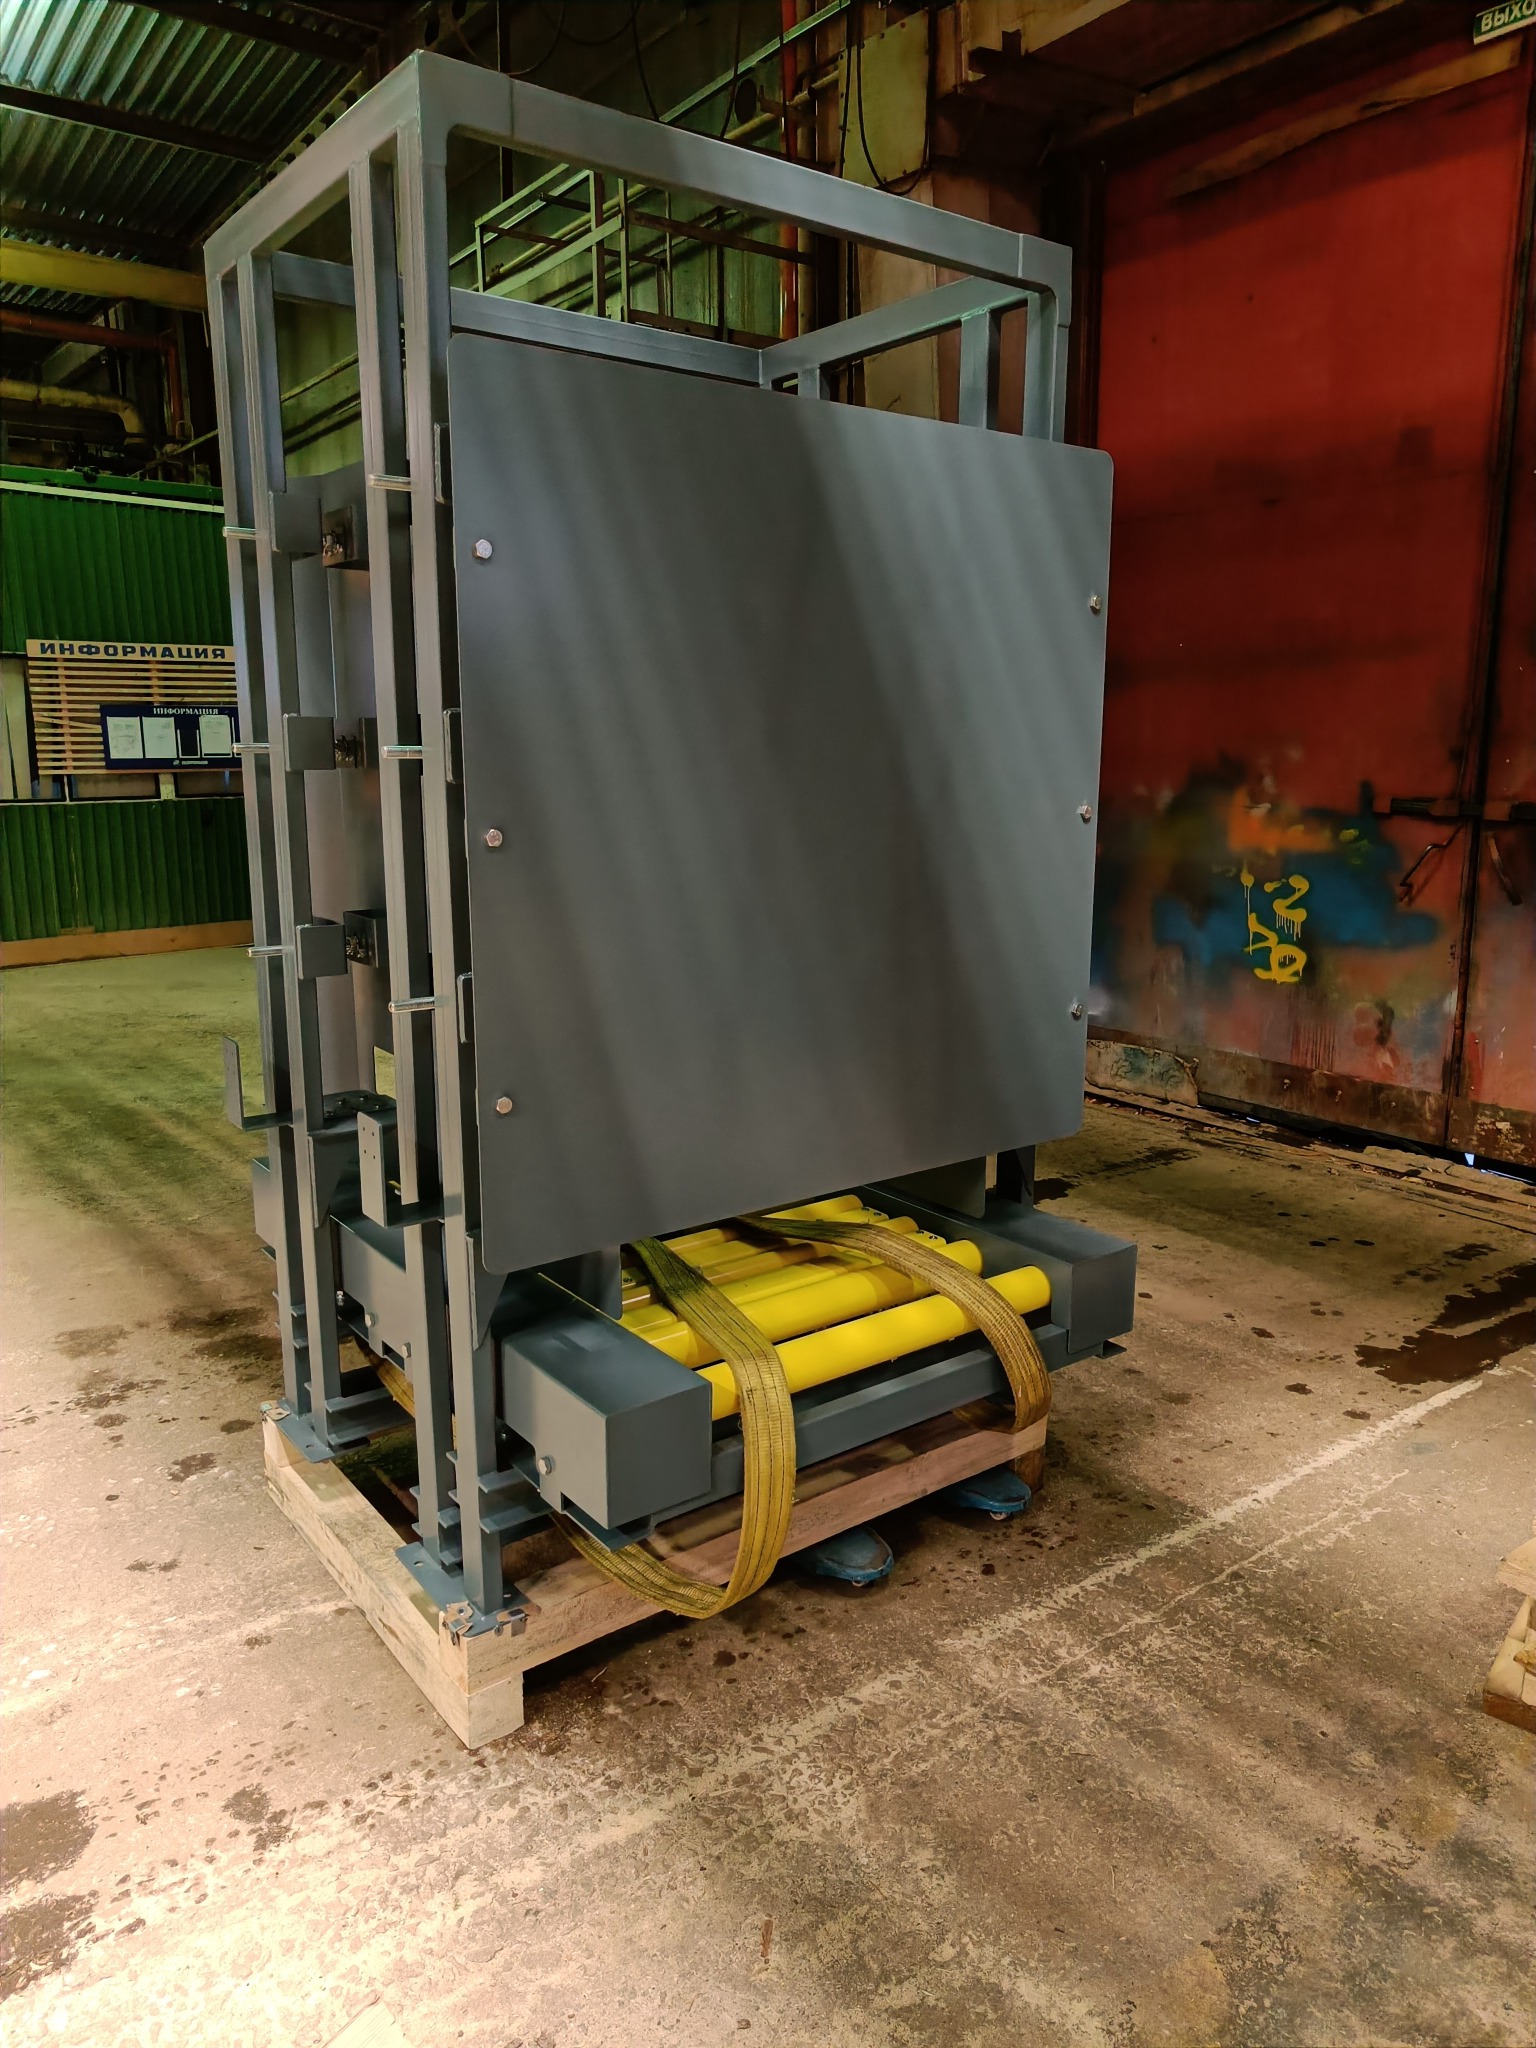
Для реализации задачи инженерами ATM Технолоджи было спроектировано, изготовлено и внедрено автоматизированное устройство — диспенсер-накопитель паллет, полностью интегрированный в существующую конвейерную линию.
Диспенсер представляет собой автономный модуль, способный как поштучно подавать паллеты на конвейер, так и работать в режиме обратного накопления, собирая их в стопку. Конструкция спроектирована с учётом цикличной работы и рассчитана на многосменную эксплуатацию без обслуживания между циклами. Механизм спроектирован на точную подачу поддонов, исключая перекосы и смещения, что критично для автоматических участков упаковки и паллетирования.
Устройство оснащено комплектом оптических датчиков:
- Для контроля положения паллет на входе и выходе;
- Для определения наличия/отсутствия стопки;
- Для отслеживания остатка тары в накопителе.
Все процессы реализованы через надёжную пневматическую механику с короткоходными и длинноходными цилиндрами:
- Подъём стопки, захват, выделение одной паллеты;
- Управление по заданному циклу через промышленный контроллер;
- Автоматическая индикация на терминале при необходимости дозагрузки.
Модульная архитектура позволила интегрировать диспенсер в уже работающую линию без остановки основного производственного процесса.
Решение
Внедрение автоматического диспенсера позволило полностью исключить ручные операции на участке подачи паллет, обеспечив стабильность перемещения продукции по всей логистической линии. Производительность участка увеличилась за счёт синхронизации работы диспенсера с существующими роликовыми конвейерами и сокращения простоев, вызываемых смещением паллет.
Благодаря точному позиционированию и плавной работе пневматических цилиндров удалось добиться высокой надёжности цикла, а установка датчиков остатка и положения исключила незапланированные остановки оборудования. Сигнал о необходимости пополнения тары поступает оператору заранее, позволяя своевременно дозагружать диспенсер и не останавливать рабочий процесс.
Компактное исполнение модуля и продуманная логика управления обеспечили экономию производственного пространства, снижение эксплуатационной нагрузки на вилочную технику и снижение трудозатрат на обслуживание участка.
Проект продемонстрировал эффективность локальной автоматизации и полную интеграцию в существующую конвейерную систему, что даёт заказчику задел на дальнейшее расширение производства, включая роботизированное паллетирование и маркировку.
Автоматизация учета склада сыпучих материалов
Задача
Заказчик обратился к нам с конкретной, четко сформулированной задачей – полностью автоматизировать оперативный учет запасов апатитового концентрата. Его не устраивало:
- Низкая точность ручного учета. Традиционные методы измерения объема (рулетки, дальномеры) давали погрешность в пределах ±15-20% из-за изменчивой насыпной плотности материала и сводообразования;
- Высокая трудоемкость. Процедура ручной инвентаризации занимала до 8 часов, отвлекая персонал и создавая простои;
- Экстремальные условия эксплуатации. Высокая концентрация абразивной пыли и рабочая температура окружающей среды до -30°C, постоянные вибрации от работы погрузочной техники.
Все эти факторы создавали значительные сложности как для измерительной техники, так и для персонала проводящего инвентаризацию.
Требовалось решение, обеспечивающее точность, скорость и надежную работу в сложных условиях.
Ключевые вызовы проекта
Требовалась разработка и внедрение специализированной лазерной сканирующей системы.
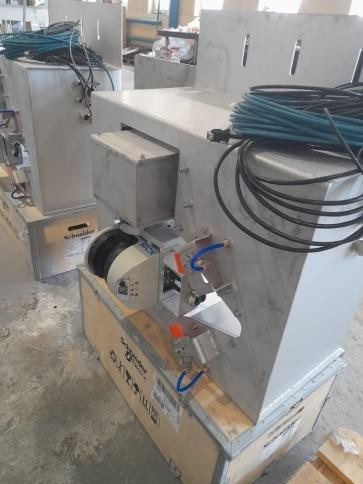
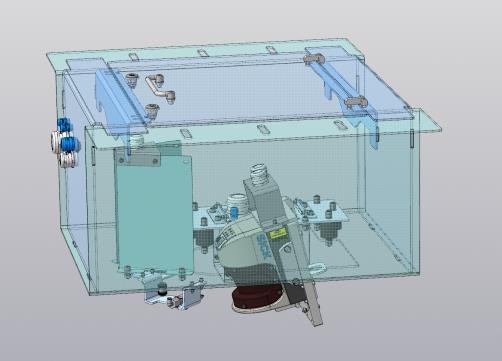
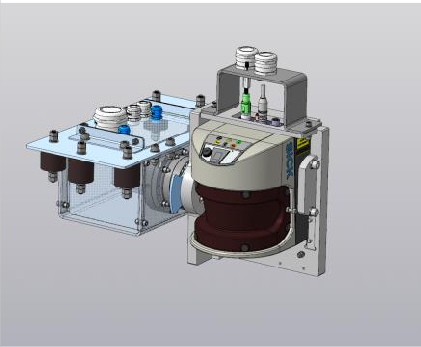
Инженерами АТМ Технолоджи была спроектирована, изготовлена и запущена в промышленную эксплуатацию комплексная система на базе лазерного сканера SICK, адаптированная под специфику задачи. Мы применили следующие решения:
- Аппаратная платформа реализовали в виде защитного кожуха из нержавеющей стали, которая обеспечивает механическую защиту и коррозионную стойкость в пылевой среде;
- Систему активного подогрева и обдува подобрали с учетом 120% превышения пороговых значений температуры окружающей среды, ;
- Применили импульсную пневматическую система очистки линзы, она способна по заданному интервалу времени в автоматическом режиме удалять осевшую пыль, гарантируя чистоту и сохранность оптики;
- Установили прецизионный поворотный механизм с волновым редуктором, который обеспечил точное, плавное и устойчивое к вибрациям позиционирование сканера, это сделало возможным получение детализированных 3D-сканов;
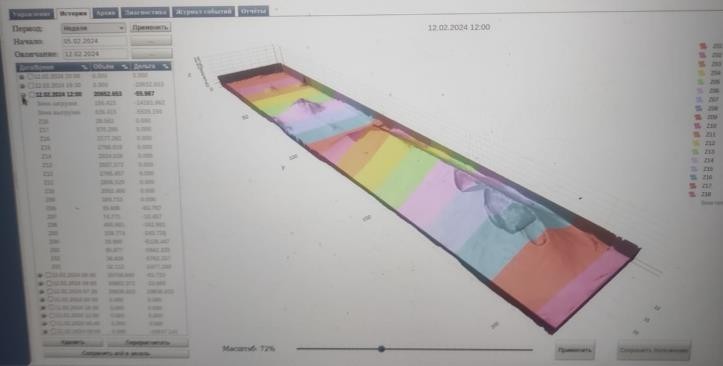
- Разработаны специализированные алгоритмы обработки облака точек полностью отсекающие посторонние шумы (пыль в воздухе), позволяющие получить подробный рельеф поверхности материала с полной детализацией (включая учет сводов) и на его основе расчет объёма с высокой точностью;
- Программное обеспечение полностью интегрировали в системы верхнего уровня автоматически передавая результаты сканирования (объем, 3D-модель поверхности) для дальнейшей обработки и отражения в автоматически сформированных отчетах;
- Включение в проектное решение обучение персонала дало возможность сотрудникам Заказчика самостоятельно эксплуатировать систему, не требуя дополнительных затрат на перенастройку и сервисное обслуживание.
Решение
Внедренная нами система полностью решила поставленную задачу.
Примененное решение обеспечило:
- Высокую точность измерений. Погрешность определения объема апатитового концентрата снижена до 0.7% (Точность 99.3%);
- Значительное сокращение времени инвентаризации. Процесс замера остатков занимает 15 минут вместо прежних 8 часов;
- Надежная работа в заданных условиях. Система стабильно функционирует при температуре до -30°C, в условиях высокой запыленности и вибраций.
- Полная автоматизация процесса замера. Исключен ручной труд и связанные с ним риски для персонала;
- Повышение достоверности учета. Полученные точные данные объема служат надежной основой для расчета массы и управления запасами.
Ключевые узлы и функции комплекса:
Автоматизированная паллетная конвейерная система
Задача
При перемещении продукции между двумя цехами, наш Заказчик столкнулся с сложной логистической проблемой, два ключевых цеха разделяла оживленная проезжая часть и значительный холм, а существующий подземный тоннель не позволял использовать обычные погрузчики. Таким образом традиционный объездной маршрут создавал ряд неудобств:
- Значительно увеличивал время транспортировки готовой продукции на паллетах;
- Требовал больше топлива, ресурсов погрузчиков и персонала.
- Создавал опасность ДТП на проезжей части и был подвержен погодным условиям;
- Становился "узким горлом", ограничивая общую производительность.
Заказчик поставил перед нами задачу создать прямой, автоматизированный и бесперебойный канал транспортировки паллет с продукцией между цехами, используя существующий тоннель, исключив ручной труд и объезды.
Ключевые вызовы проекта
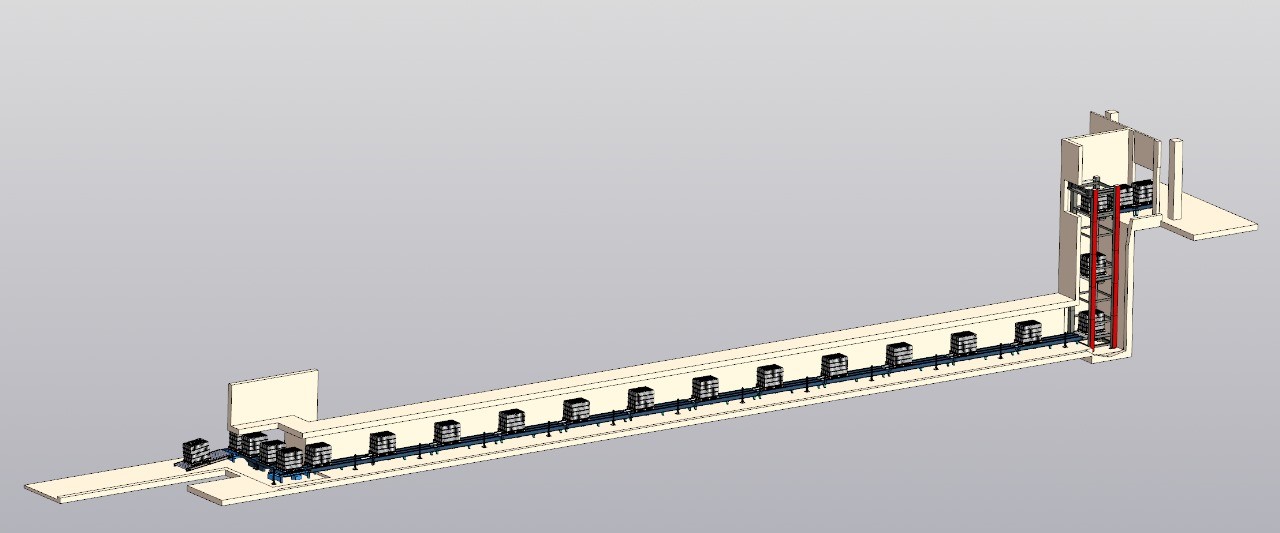
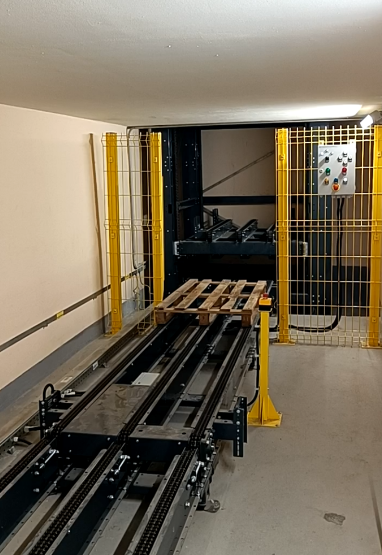
Мы разработали и внедрили уникальное решение, превратившее тоннель в высокоскоростную логистическую артерию. Интегрированная система "цепной конвейер + подъемник":
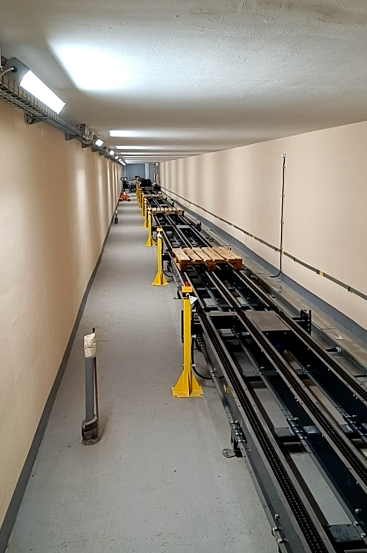
- Надежные и мощные цепные конвейеры были проложены по всей длине тоннеля, обеспечивая плавное и безопасное перемещение стандартных паллет в любых погодных условиях;
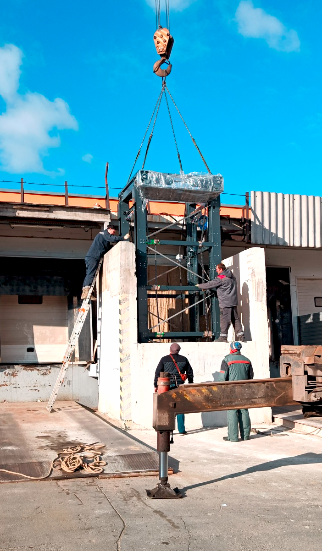
- Автоматический подъемник в цехе-приемнике бережно принимает паллету из тоннеля и поднимает ее на необходимый уровень цеха для дальнейшей обработки или хранения;
- Автоматическая система маршрутизации управляет потоком до 23 паллет одновременно, предотвращая заторы и оптимизируя последовательность перемещения продукции;
- Датчики на каждой секции конвейера и подъемника отслеживают положение паллет, предотвращают столкновения, контролируют нагрузку, фиксируют прохождение этапов и останавливают незадействованные участки, экономя электроэнергию.
Внедренное нами оборудование мы полностью интегрировали в АСУ верхнего уровня, теперь данные о перемещении каждой паллеты в реальном времени передаются в систему управления складом, обеспечивая полную прозрачность и управляемость логистических процессов.
Решение
Внедрение предложенной нами конвейерной системы принесло заказчику комплексную выгоду, решив исходную задачу и создав новые конкурентные преимущества:
- Многократное сокращение времени доставки. Производительность системы составила 110 паллет/час. А полный цикл перемещения одной паллеты по подъемнику сократился до рекордных 33 секунд.
- Значительное снижение операционных затрат. Устранены расходы на топливо для погрузчиков на объездном маршруте. Сокращена потребность в персонале и технике для межцеховых перевозок. Минимизированы потери от повреждения грузов (до 15%) благодаря бережной автоматизированной транспортировке.
- Повышение безопасности. Полное исключение рисков ДТП на проезжей части и травматизма персонала при ручной перевалке или управлении погрузчиками в сложных условиях.
- Увеличение пропускной способности. Система обеспечивает бесперебойный поток 24/7 и устранила "бутылочное горлышко";
- Освобождение ресурсов и территории. Погрузчики и персонал перераспределены на другие задачи, территория вдоль объездного маршрута освобождена;
- Повышение надежности и управляемости. Конструкция конвейеров и подъемника рассчитана на долгий срок службы с низкими затратами на поддержку и минимальные обслуживанием.
- Полная прозрачность. Интеграция с АСУТП верхнего уровня дает точные данные для планирования, учета и анализа логистики.
- Независимость от внешних факторов.
В итоге данный проект - это не просто монтаж оборудования, а создание стратегической логистической инфраструктуры. Он кардинально решил проблему сложного ландшафта, превратив ограничения в преимущества за счет полной автоматизации, обеспечив предприятию скорость, надежность, безопасность и снижение издержек на транспортировку паллет между цехами. Тоннель стал высокоэффективной автоматизированной магистралью, интегрированной в производственные процессы предприятия.
Ключевые узлы и функции комплекса:
Роботизация паллетирования каменноватных плит
Задача
Заказчик обратился в нашу компанию с просьбой превратить хаос после термоупаковки в точный роботизированный поток.
После термоупаковочной машины, упаковывающей плиты каменной ваты в пленку с фирменным логотипом, на производстве, начиналась зона неопределенности:
- Ручное паллетирование "на глазок". Сотрудники вручную укладывали плиты различных типоразмеров и масс на паллеты. Соблюдение сложных структур укладки было трудозатратным и ненадежным;
- Ручная логистика и упаковка. Паллеты вручную обматывались стрейч-пленкой, затем погрузчиками перевозились к месту автопогрузки. Процесс был прерывистым, медленным, требовал множества рук.
Все это приводило к ошибкам укладки, нестабильным паллетам и как следствие к повреждению товара при транспортировке. Плюсом ко всему физический труд с тяжелыми плитами повышал риск травматизма.
Ключевые вызовы проекта
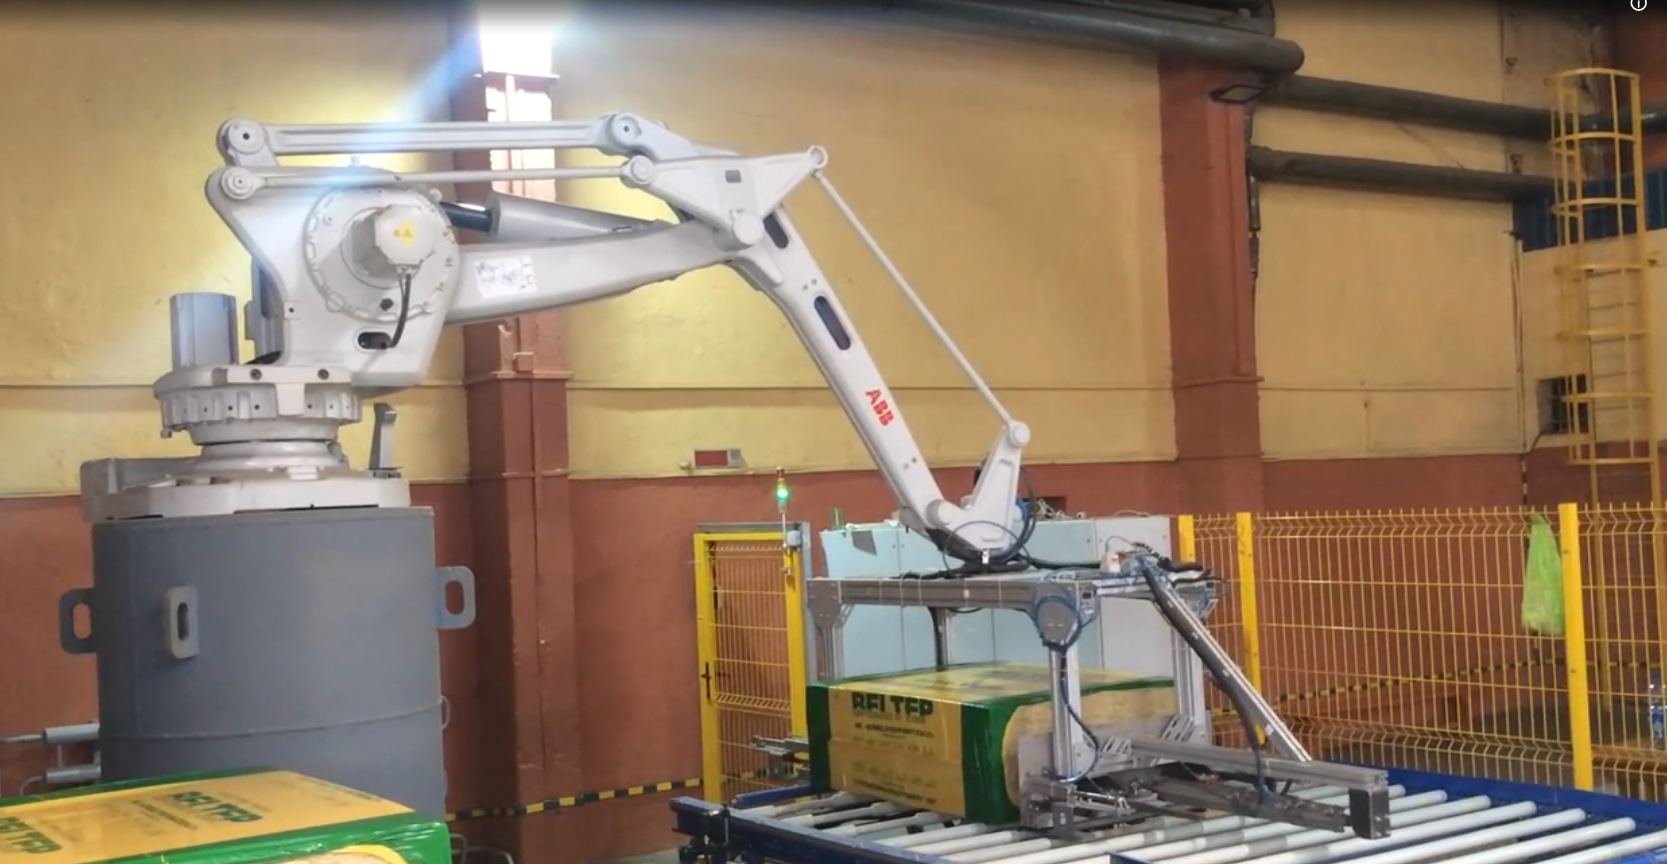
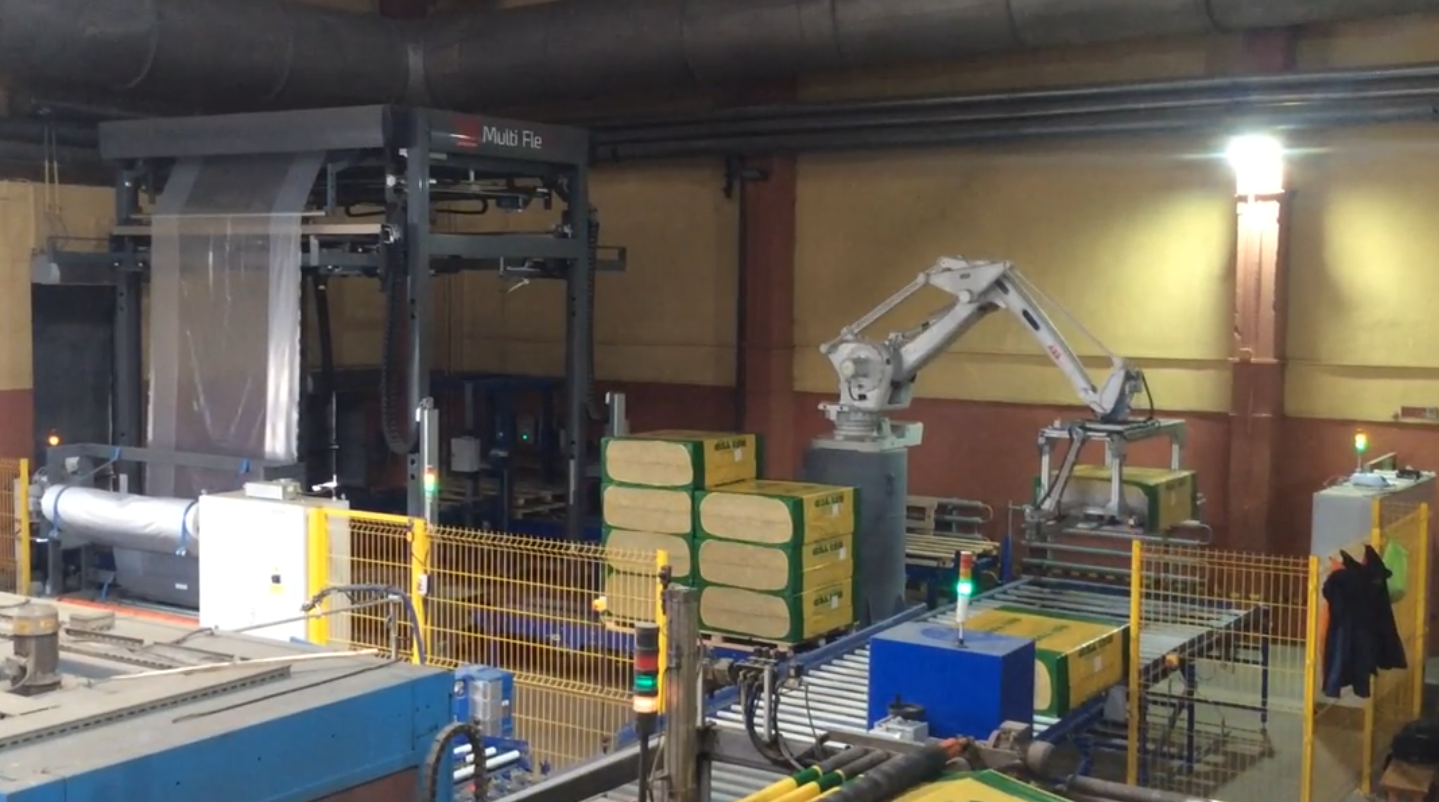
После проведенного аудита решение напрашивалось само собой - роботизация и полная автоматизация финального цикла производства. Инженеры нашей компании спроектировали, смонтировали, настроили и запустили всю инфраструктуру после термоупаковки:
- Роликовые конвейеры от термоупаковки к роботу доставляют упакованные плиты на рабочий стол паллетайзера, от робота к упаковке транспортируют сформированный паллет на стрейч-худ машину, от упаковки к погрузке перемещают упакованный паллет в зону автопогрузки;
- Четырехосный робот-паллетайзер - "интеллектуальный укладчик". Мы специально разработали и собрали для этой задачи пневматический захват для надежной и бережной укладки плит каменной ваты любых типоразмеров и веса без деформации.
- Разработанное для робота ПО и захват дают возможность не только укладывать каждую плиту строго по заданной структуре, но и самостоятельно устанавливают новый пустой поддон на позицию, полностью исключая человеческий фактор.
- Финальным упаковщиком стала автоматическая стрейч-худ машина. Она надежно надевает на сформированный роботом паллет стрейч пленку и передает его дальше на автопогрузку.
Решение
Мы провели радикальную трансформацию участка от рутины к роботизации. На месте ручных операций теперь работает созданная нами с нуля высокоточная система. В результате её внедрения мы получили:
- Полное устранение ручного труда и как следствие высвобождение персонала для других задач;
- Кратный рост скорости и стабильности. Теперь линия работает 24/7 в заданном темпе и её производительность больше не зависит от усталости или квалификации рабочих;
- Абсолютную точность укладки. Гарантированное 100% соблюдение структур укладки для всех типов плит. Исключен брак из-за ошибок формирования паллеты;
- Повышение сохранности продукции. Бережный пневмозахват и точная роботизированная укладка свели возможность повреждения плит к нулю;
- Снижение эксплуатационных затрат. Экономия на зарплате укладчиков и операторов, снижение потребности в погрузчиках и сокращение потерь от брака повысили рентабельность производимой продукции;
- Повышение безопасности, через устранение рисков травм, связанных с ручным подъемом тяжелых плит и их транспортировкой.
- Готовую инфраструктуру "под ключ".
Заказчик получил полностью функционирующую автоматизированную линию (конвейеры, робот с уникальным захватом, стрейч-худ машина), интегрированную у существующую систему АСУ ТП предприятия. От идеи до работающего решения полностью нашей разработки монтажа и наладки.