
Общий маршрут до склада
Согласуем подачу продукции, роботизированную укладку, обмотку и выдачу. Производительность проверяем по совокупному выпуску всех линий.
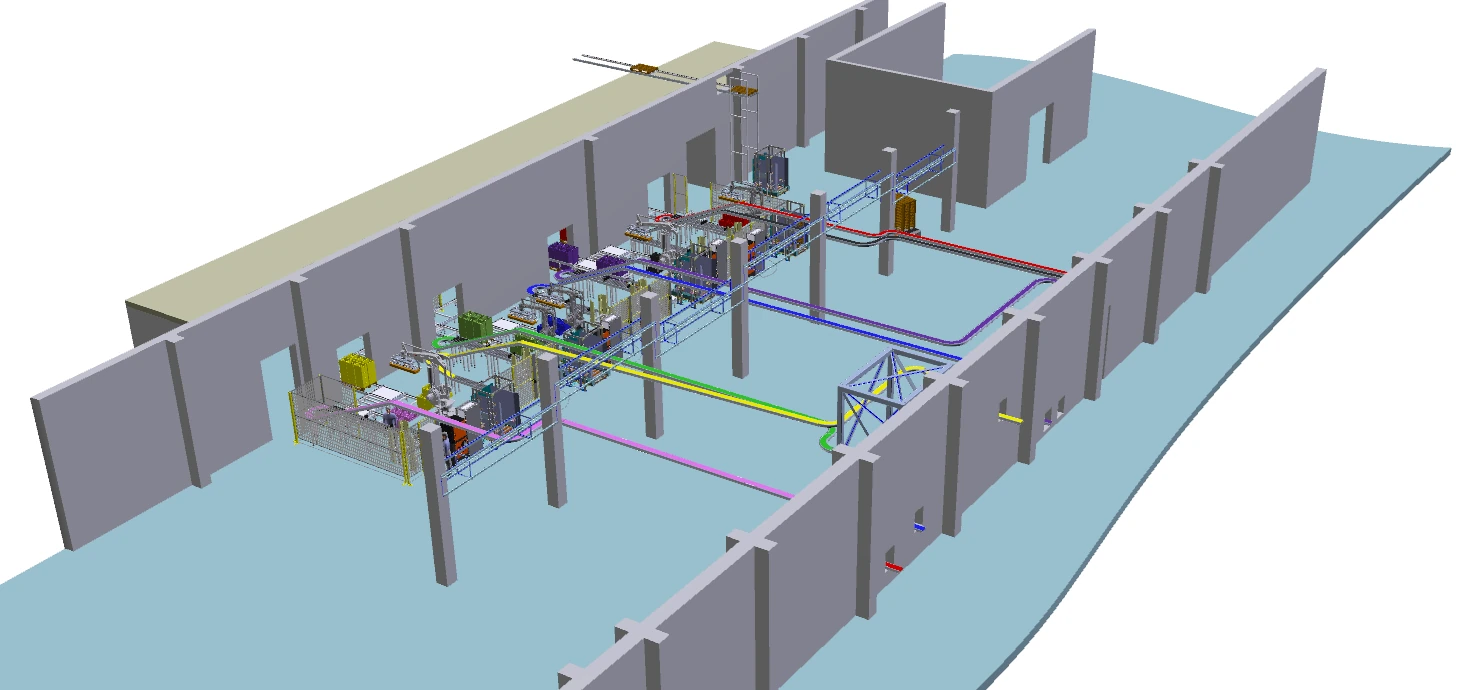
Пример — концепция автоматизации семи линий с четырьмя зонами паллетирования. Здесь важна согласованная работа цеха: отдельная ячейка — только часть общей задачи.
Согласуем подачу продукции, роботизированную укладку, обмотку и выдачу. Производительность проверяем по совокупному выпуску всех линий.
Сначала разрабатываем общую компоновку, затем выделяем этапы. Каждая новая ячейка подключается к заранее предусмотренной логистике.
Предусматриваем режимы остановки и ручные операции там, где они нужны. Резервные посты включаем в общую систему управления и защиты.
Названия производственных машин не раскрываем: для проектирования важны продукт, упаковка, выпуск и точки передачи каждой линии.
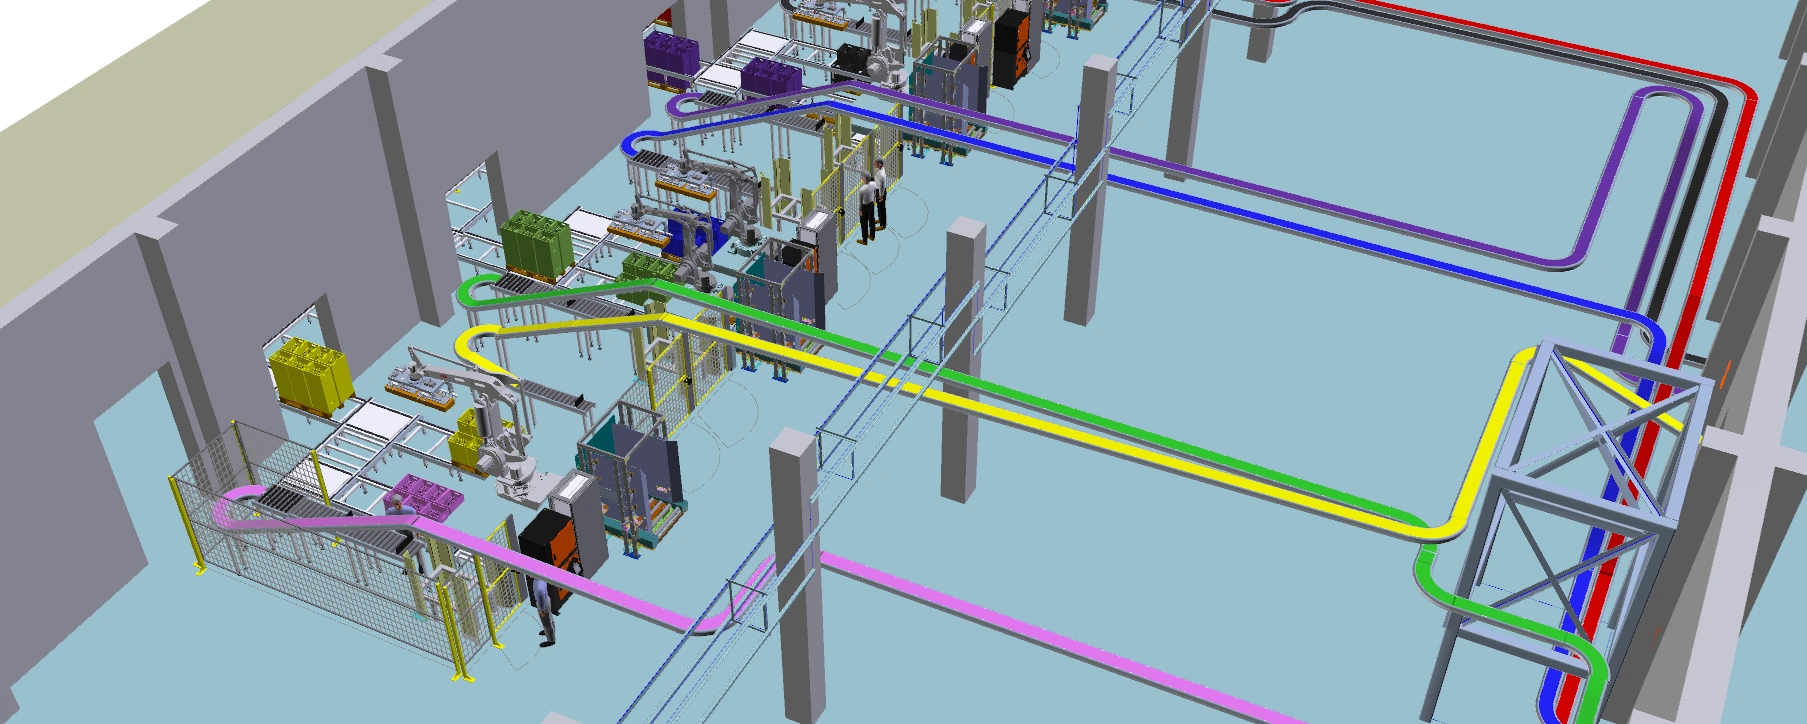
Групповая упаковка в термоусадочной плёнке. Для каждой линии рассчитываем подачу, рецепт и загрузку робота.
Стаканчики и банки с разными параметрами упаковки требуют своих способов подготовки группы и укладки.
Перед переносом формируются ряды. Захват и роликовая секция проектируются как согласованный узел.
Группы упаковок типа Pure-Pak подаются в плёнке. Ориентация и устойчивость учитываются в рецепте.
Трассы доставляют продукт к рабочим ячейкам. Направление и высоты подачи учитывают существующее оборудование и проходы.
Упаковки накапливаются и занимают положение для взятия. Количество и ориентация в ряду определяются рецептом.
Робот переносит подготовленную группу на паллету. Прокладки и замена поддона учитываются в цикле участка.
Готовые паллеты передаются на упаковку и далее к складу. Очерёдность и буферы учитывают выпуск всех ячеек.
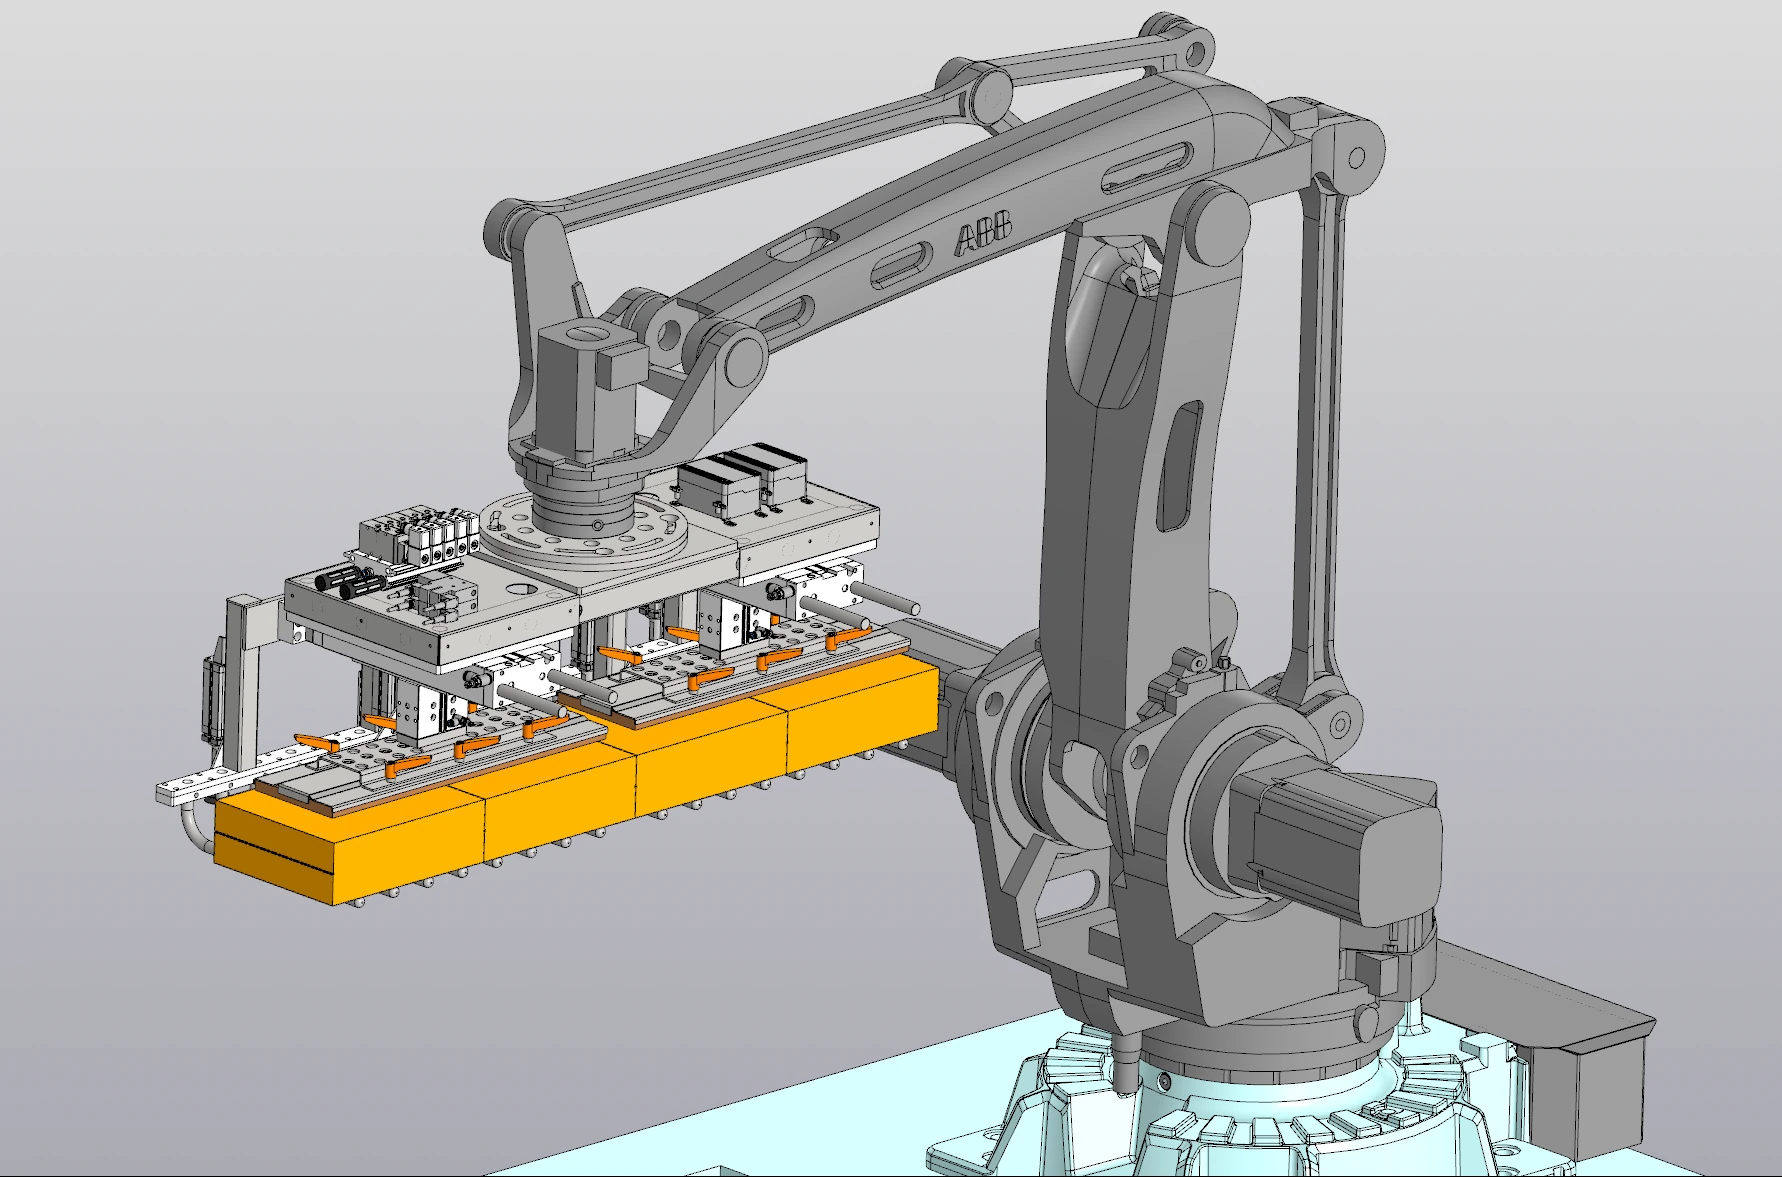
Вилочная оснастка подхватывает ряд снизу через промежутки роликовой секции. Поэтому захват, ролики и механизм формирования ряда проектируются как согласованный узел.
Проверяем одновременный выход паллет из разных зон. Секции накопления дают место для ожидания, а управление разрешает передачу только на свободный участок.
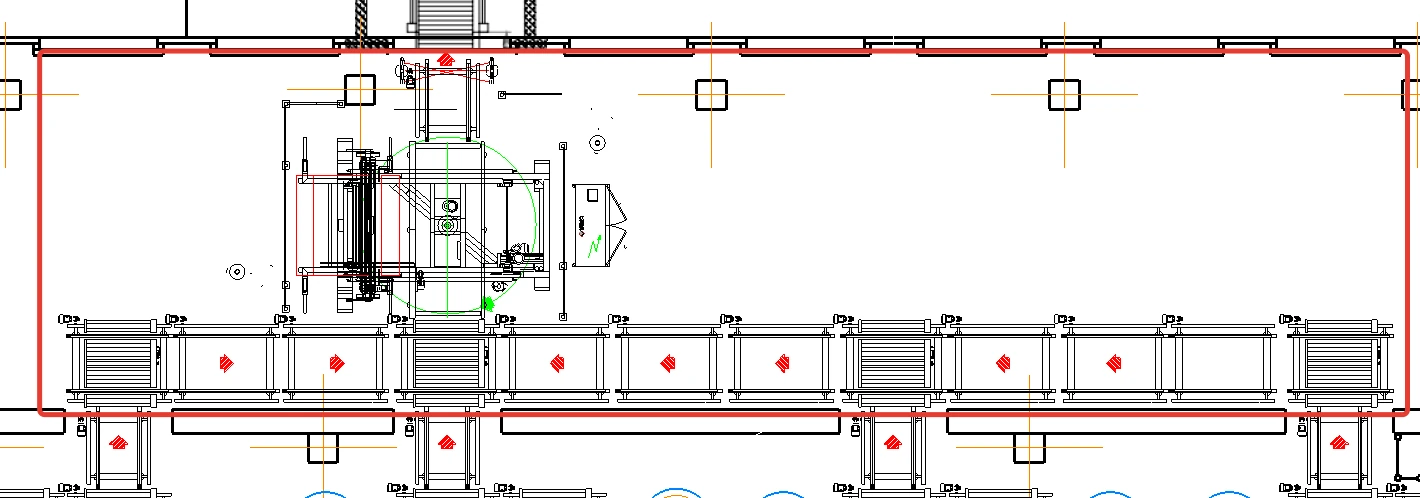
Вручную собранная паллета поступает на отдельный пост. Наличие и готовность груза подтверждаются до включения в общую линию.
Паллету с выходящим за пределы грузом не направляем в общий маршрут. Сценарий возврата на исправление согласуется с оператором.
В исходном проекте предусмотрена передача через подъёмник и межзданный тоннель. Для другой площадки выбираем её собственный складской маршрут.
Собираем выпуск, ассортимент и планировку всех линий. Проверяем общий поток и определяем границы этапов внедрения.
В исходном предложении первой очередью выделена пара линий бутылок. Готовим необходимые подключения общей логистики.
Последовательно вводим следующие ячейки. Проверяем рецепты, накопление и согласованную работу уже запущенных участков.
Испытываем одновременную работу линий и резервные режимы. Подтверждаем работу упаковки, буферов и передачи на склад.
Компоновку всего участка, расчёт нагрузки рабочих зон и общий маршрут готовой продукции. Для каждой очереди — состав оборудования, точки подключения и условия запуска.
Отдельно фиксируем строительные работы, инженерные сети и оборудование заказчика. Это позволяет оценивать этапы с учётом зависимостей между ними.
Модули для нескольких роботизированных постов и общего маршрута на склад. Подъёмник и цепная трасса связаны с межзданной логистикой исходной проработки.

Формирует паллеты на своём участке. Число роботов и зоны обслуживания определяем по выпуску и рецептам линий.
Выбрать исполнение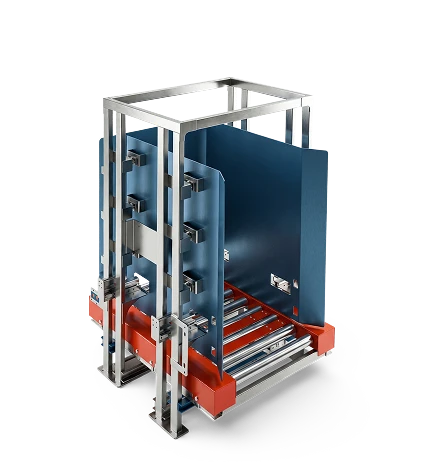
Создаёт запас пустых поддонов у постов паллетирования. Вместимость и доступ для загрузки увязываем с обслуживанием цеха.
Выбрать исполнение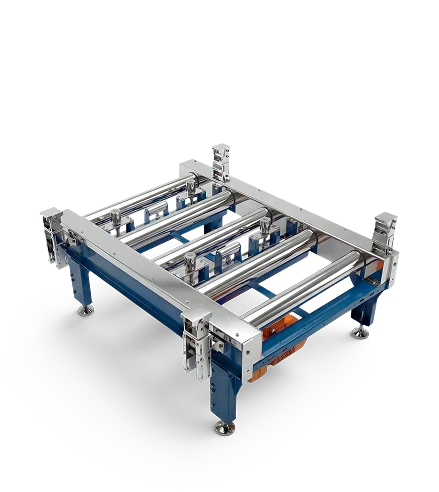
Передаёт паллеты от роботов к общему выходу. Зоны накопления рассчитываем с учётом одновременной выдачи нескольких линий.
Выбрать исполнение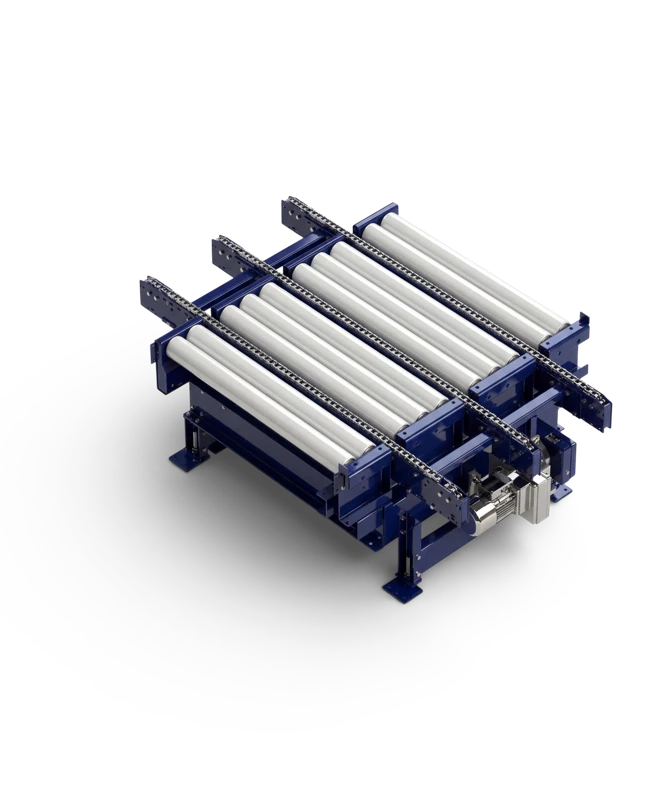
Объединяет поперечные отводы от постов с общей трассой. Очерёдность выпуска задаётся логикой комплекса.
Выбрать исполнение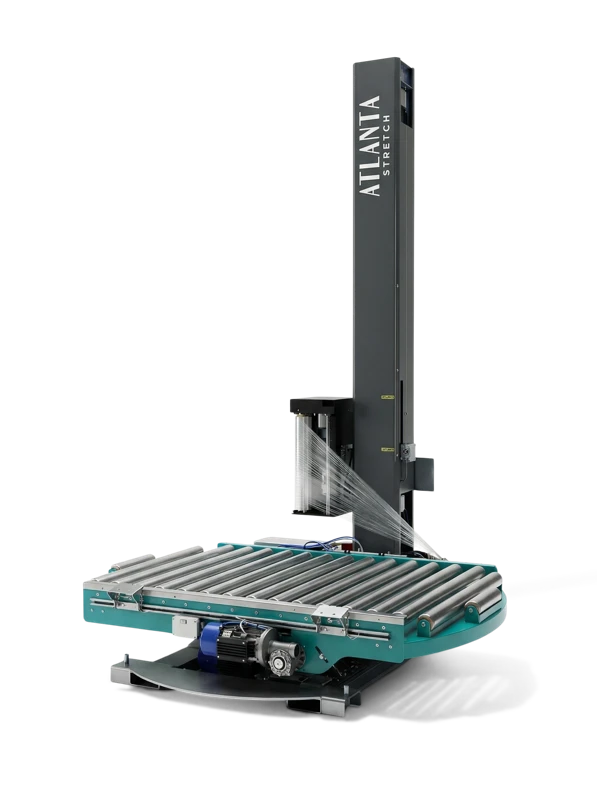
Обслуживает общий поток готовых паллет. Производительность и буфер проверяем по совокупному выпуску участков.
Выбрать исполнение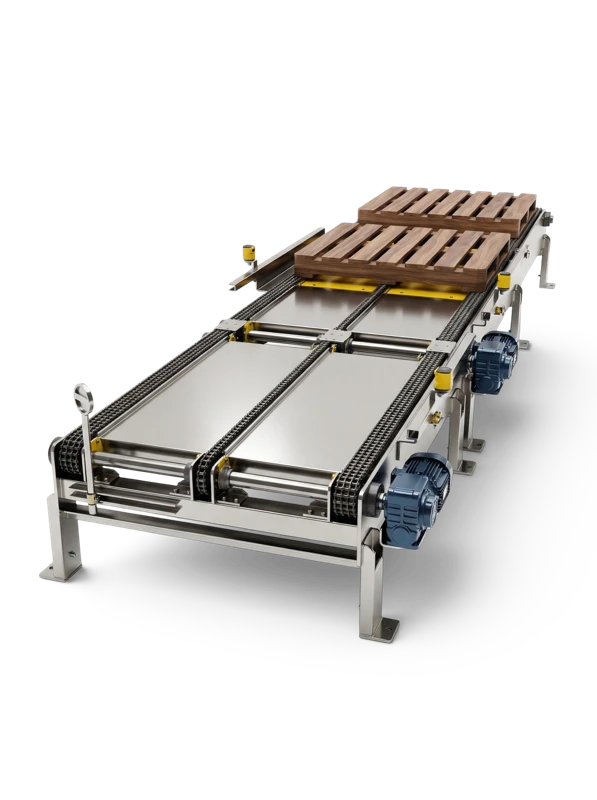
Перемещает паллеты по цепным участкам общей логистики. Опоры поддона, длины и накопление согласуем по маршруту.
Выбрать исполнение
Передаёт паллеты между уровнями по пути в транспортный тоннель. Высоты, нагрузку и ограждение определяем по площадке.
Выбрать исполнениеПришлите перечень линий и схему участка. Предложим распределение по ячейкам, маршрут готовой продукции и очереди внедрения. Отдельно проверим, где понадобится запас производительности и какие операции стоит объединить.
Обсудить адаптацию решения и состав работ.
+7 (925) 705-41-44mikhail.ushakov@somit-tech.ruРазобрать форматы упаковки и работу нескольких линий.
+7 (905) 116-61-34dmitry.rybin@somit-tech.ru