
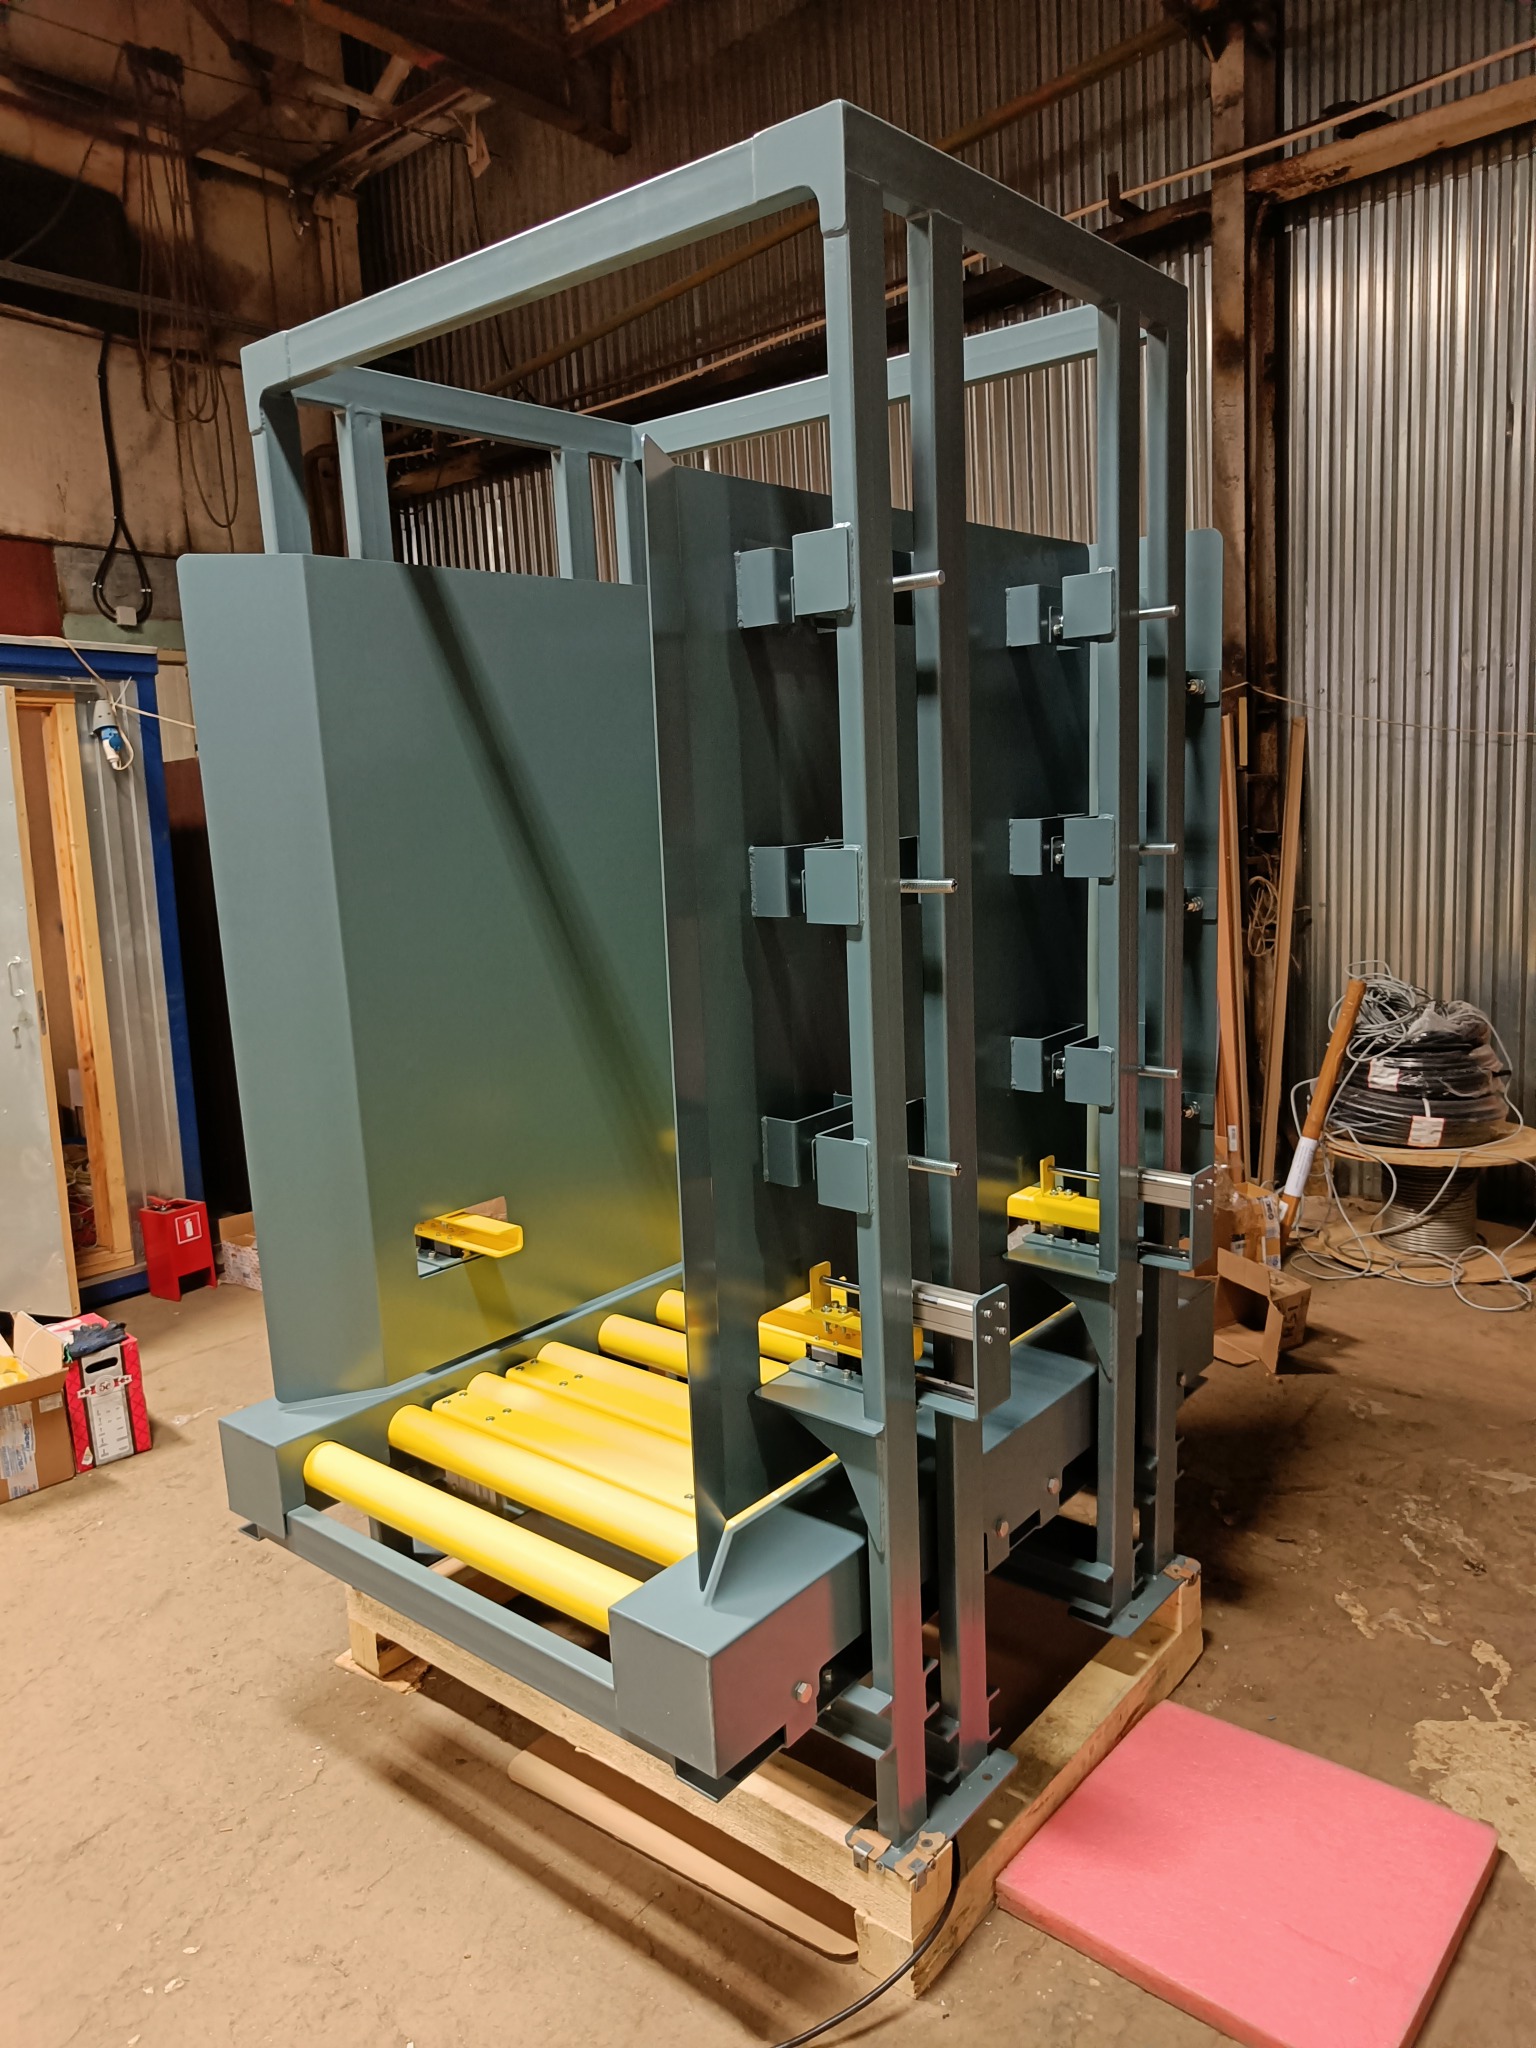
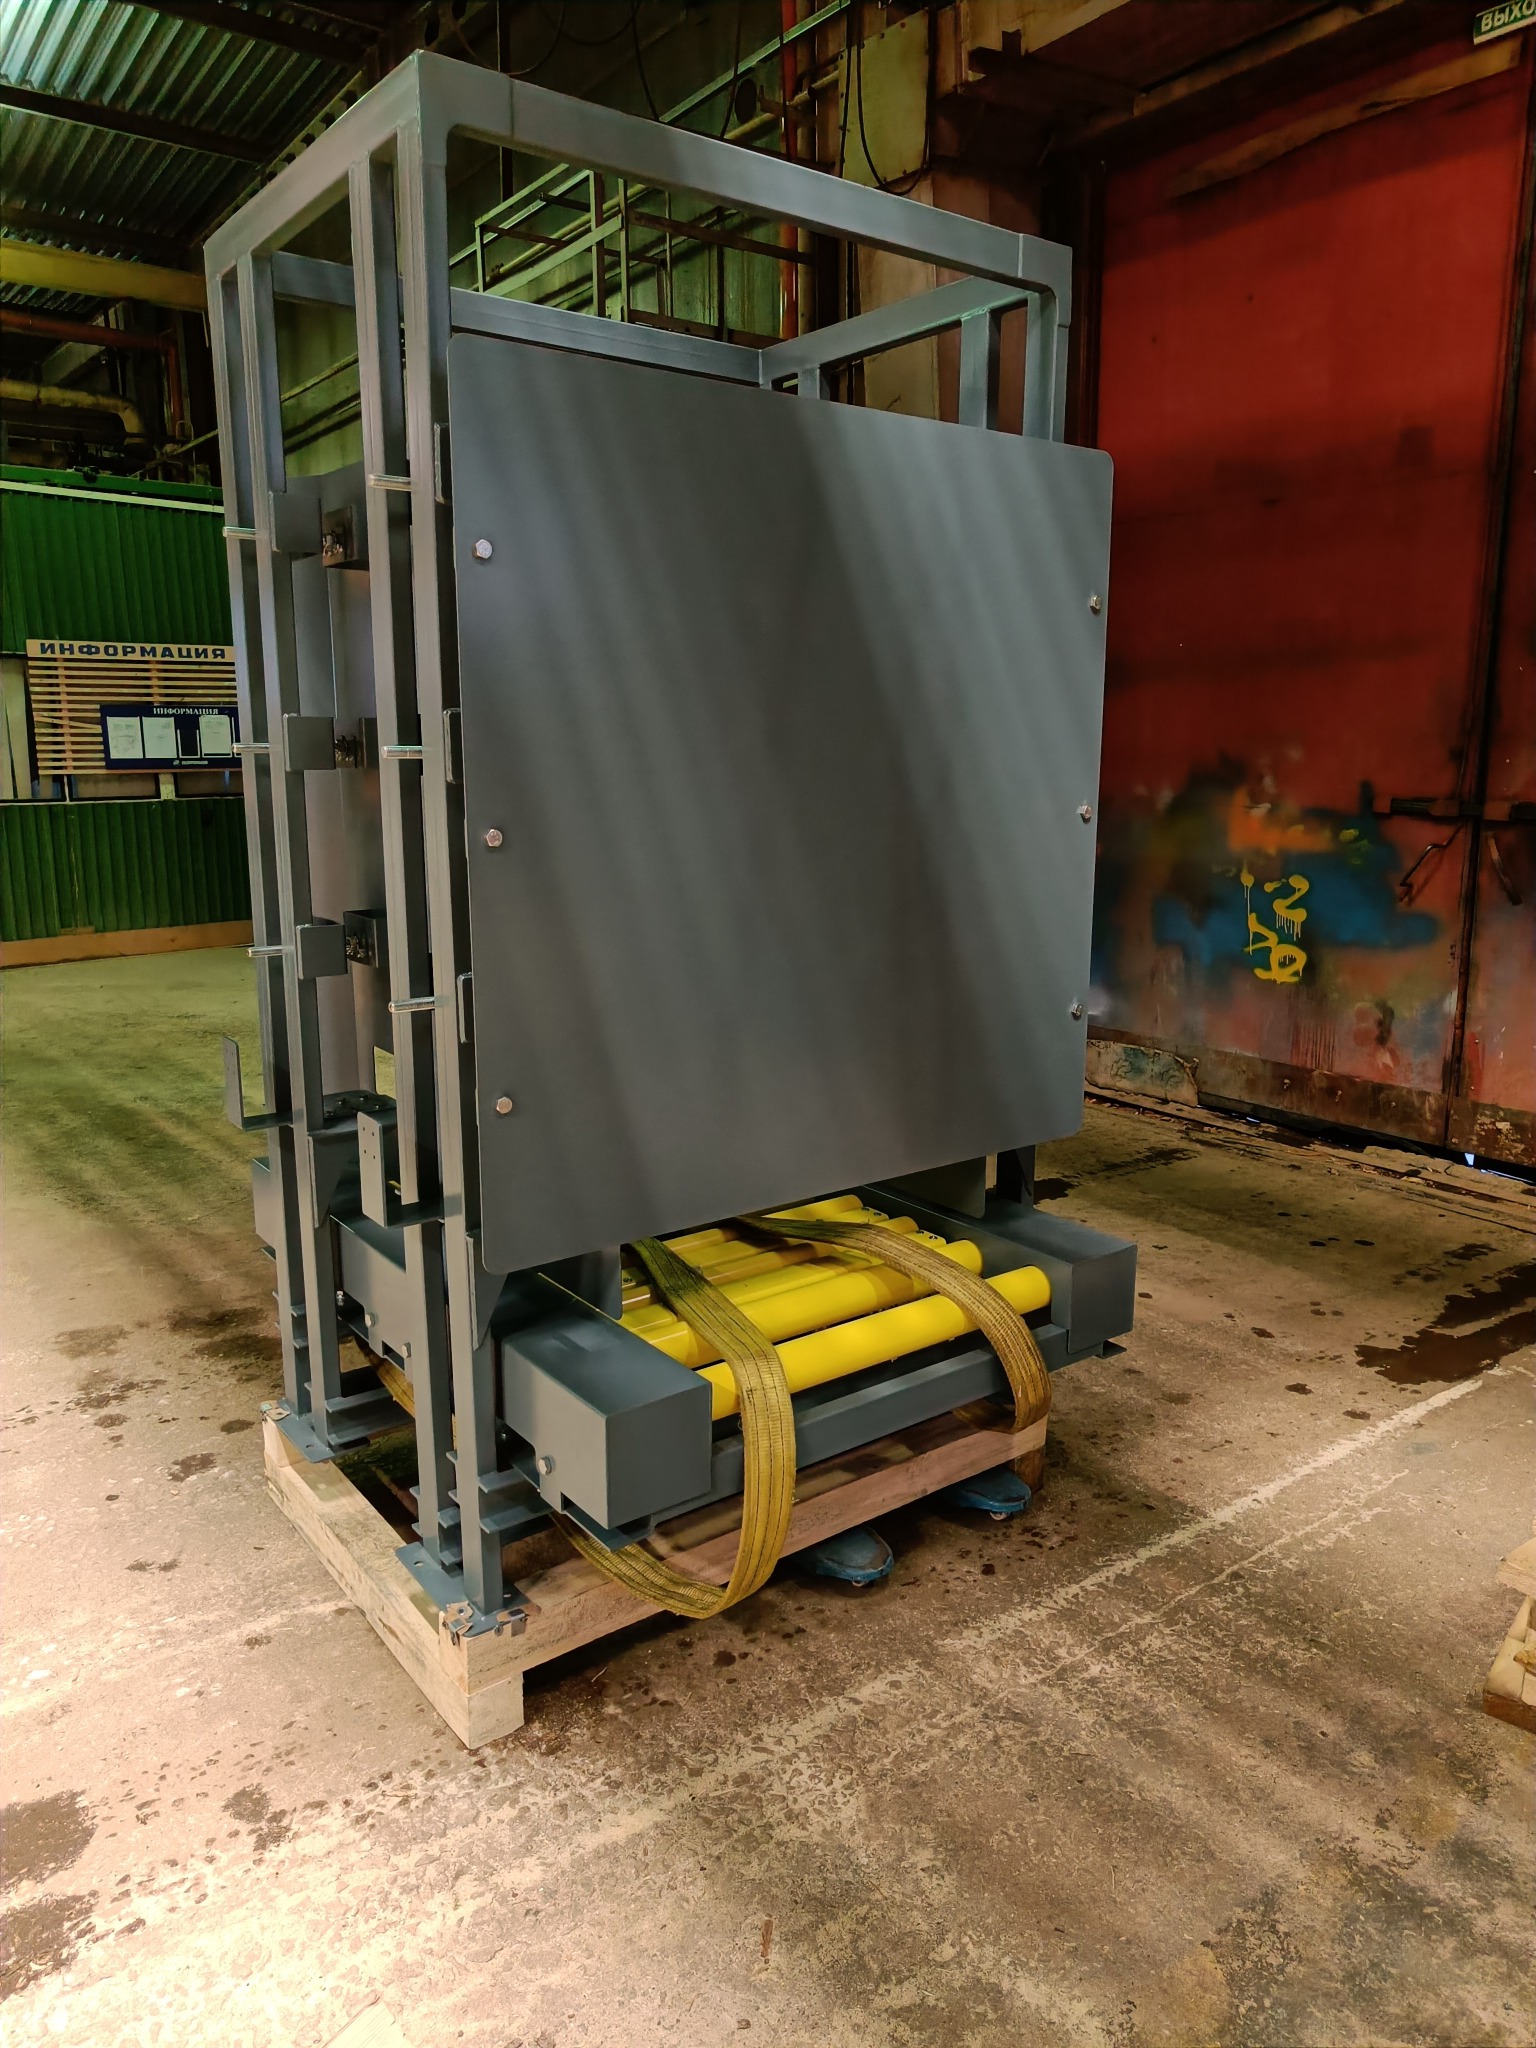
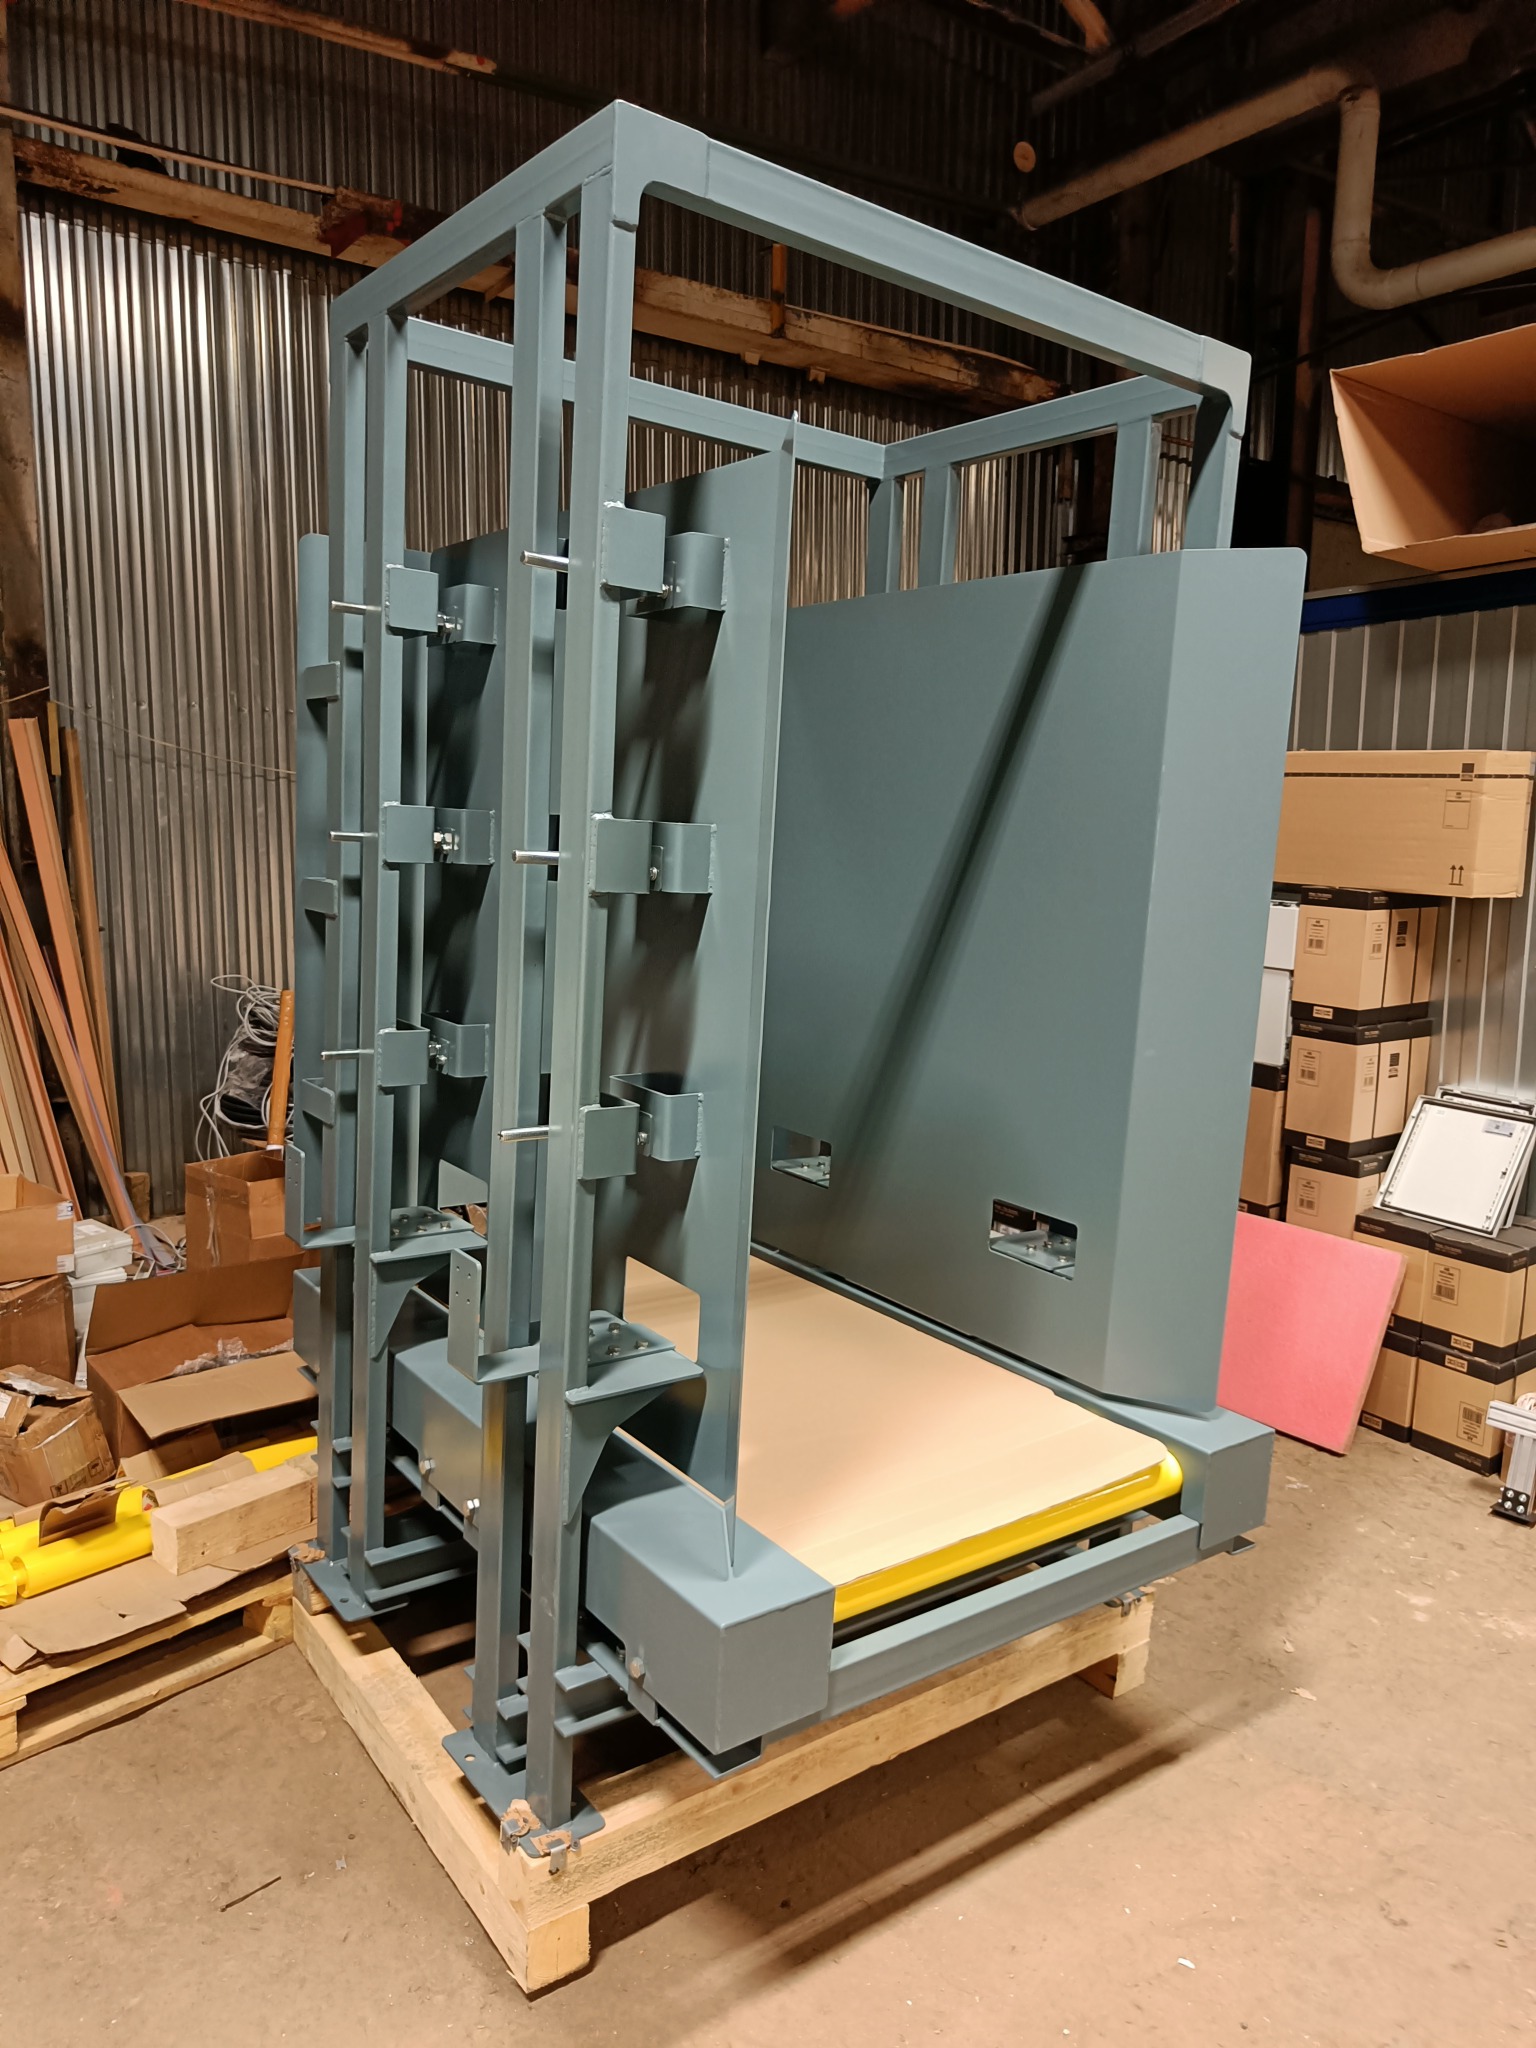
Автоматический диспенсер паллет
Задача
На предприятии Заказчика стояла задача оптимизировать участок подачи пустых паллет в автоматизированную линию упаковки и отгрузки продукции. Ранее поддоны устанавливались вручную, что ограничивало скорость работы линии, увеличивало нагрузку на персонал и повышало риск травматизма сотрудников. Кроме того, наблюдалось регулярное смещение паллет, что приводило к остановкам оборудования и необходимости корректировки вручную.
Компания стремилась снизить операционные издержки, связанные с процессом подачи паллет, минимизировать влияние человеческого фактора и сократить эксплуатационную нагрузку на складскую технику.
Производственная линия работала в три смены с высокой интенсивностью, поэтому ключевыми требованиями стали надёжность, циклическая автономность и возможность интеграции в уже действующую логистическую систему.
Заказчик также отметил потребность в стабильной ориентации паллет при подаче, исключении перекосов и в отсутствии излишней потери пространства в рабочей зоне. Решение должно было способствовать повышению производительности и обеспечению безопасных условий труда при работе с тарой.
Ключевые вызовы проекта
Для реализации задачи инженерами ATM Технолоджи было спроектировано, изготовлено и внедрено автоматизированное устройство — диспенсер-накопитель паллет, полностью интегрированный в существующую конвейерную линию.
Диспенсер представляет собой автономный модуль, способный как поштучно подавать паллеты на конвейер, так и работать в режиме обратного накопления, собирая их в стопку. Конструкция спроектирована с учётом цикличной работы и рассчитана на многосменную эксплуатацию без обслуживания между циклами. Механизм спроектирован на точную подачу поддонов, исключая перекосы и смещения, что критично для автоматических участков упаковки и паллетирования.
Устройство оснащено комплектом оптических датчиков:
- Для контроля положения паллет на входе и выходе;
- Для определения наличия/отсутствия стопки;
- Для отслеживания остатка тары в накопителе.
Все процессы реализованы через надёжную пневматическую механику с короткоходными и длинноходными цилиндрами:
- Подъём стопки, захват, выделение одной паллеты;
- Управление по заданному циклу через промышленный контроллер;
- Автоматическая индикация на терминале при необходимости дозагрузки.
Модульная архитектура позволила интегрировать диспенсер в уже работающую линию без остановки основного производственного процесса.
Решение
Внедрение автоматического диспенсера позволило полностью исключить ручные операции на участке подачи паллет, обеспечив стабильность перемещения продукции по всей логистической линии. Производительность участка увеличилась за счёт синхронизации работы диспенсера с существующими роликовыми конвейерами и сокращения простоев, вызываемых смещением паллет.
Благодаря точному позиционированию и плавной работе пневматических цилиндров удалось добиться высокой надёжности цикла, а установка датчиков остатка и положения исключила незапланированные остановки оборудования. Сигнал о необходимости пополнения тары поступает оператору заранее, позволяя своевременно дозагружать диспенсер и не останавливать рабочий процесс.
Компактное исполнение модуля и продуманная логика управления обеспечили экономию производственного пространства, снижение эксплуатационной нагрузки на вилочную технику и снижение трудозатрат на обслуживание участка.
Проект продемонстрировал эффективность локальной автоматизации и полную интеграцию в существующую конвейерную систему, что даёт заказчику задел на дальнейшее расширение производства, включая роботизированное паллетирование и маркировку.