Направить тех. задание Корзина

Роботизация паллетирования и контроля качества банок с краской

Роботизация паллетирования и контроля качества банок с краской


Задача

Комплексная автоматизация масштабируемой архитектуры с последовательным или параллельным вводом в эксплуатацию систем подачи продукта завершающего этапа производства на трёх производственных линиях. Физическая укладка продукции, автоматическая подача паллет, формирование межслойных прокладок, дефектовка продукции по весу и герметизации, разворот тары в соответствии с заданной ориентацией укладки.

Ключевые вызовы проекта

Полная роботизация процесса
Укладка металлических и пластиковых банок с краской объёмом от 0,5 до 20 литров на паллеты, контроль качества, интеграция системы ориентации продукции с применением технического зрения. Минимизация участие обслуживающего персонала.
Ограничения и высокие требования
Ограничения по габаритам оборудования, плотная компоновка линии, высокие требования к производительности и необходимость интеграции в уже действующую конвейерную инфраструктуру. Сохранение свободного доступа к линиям, возможность ручного управления и технического обслуживания без остановки производства.
Готовность к отказоустойчивой работе 24/7
Возможность диагностики неисправностей, как в локальном, так и в удалённом режиме. Модульное исполнение и предварительная сборка для заводских испытаний на производственной площадке SOMIT.

Решение

Разработали и внедрили единый роботизированный комплекс паллетирования, обслуживающий три производственные линии. Централизованная архитектура: одна роботизированная ячейка с распределённой логикой управления, интегрированная в общий контур конвейерной логистики предприятия. Комплекс объединил функции захвата, ориентации, контроля качества, паллетирования, дальнейшего отвода и отбраковки продукции.

Ключевые узлы и функции комплекса:
01
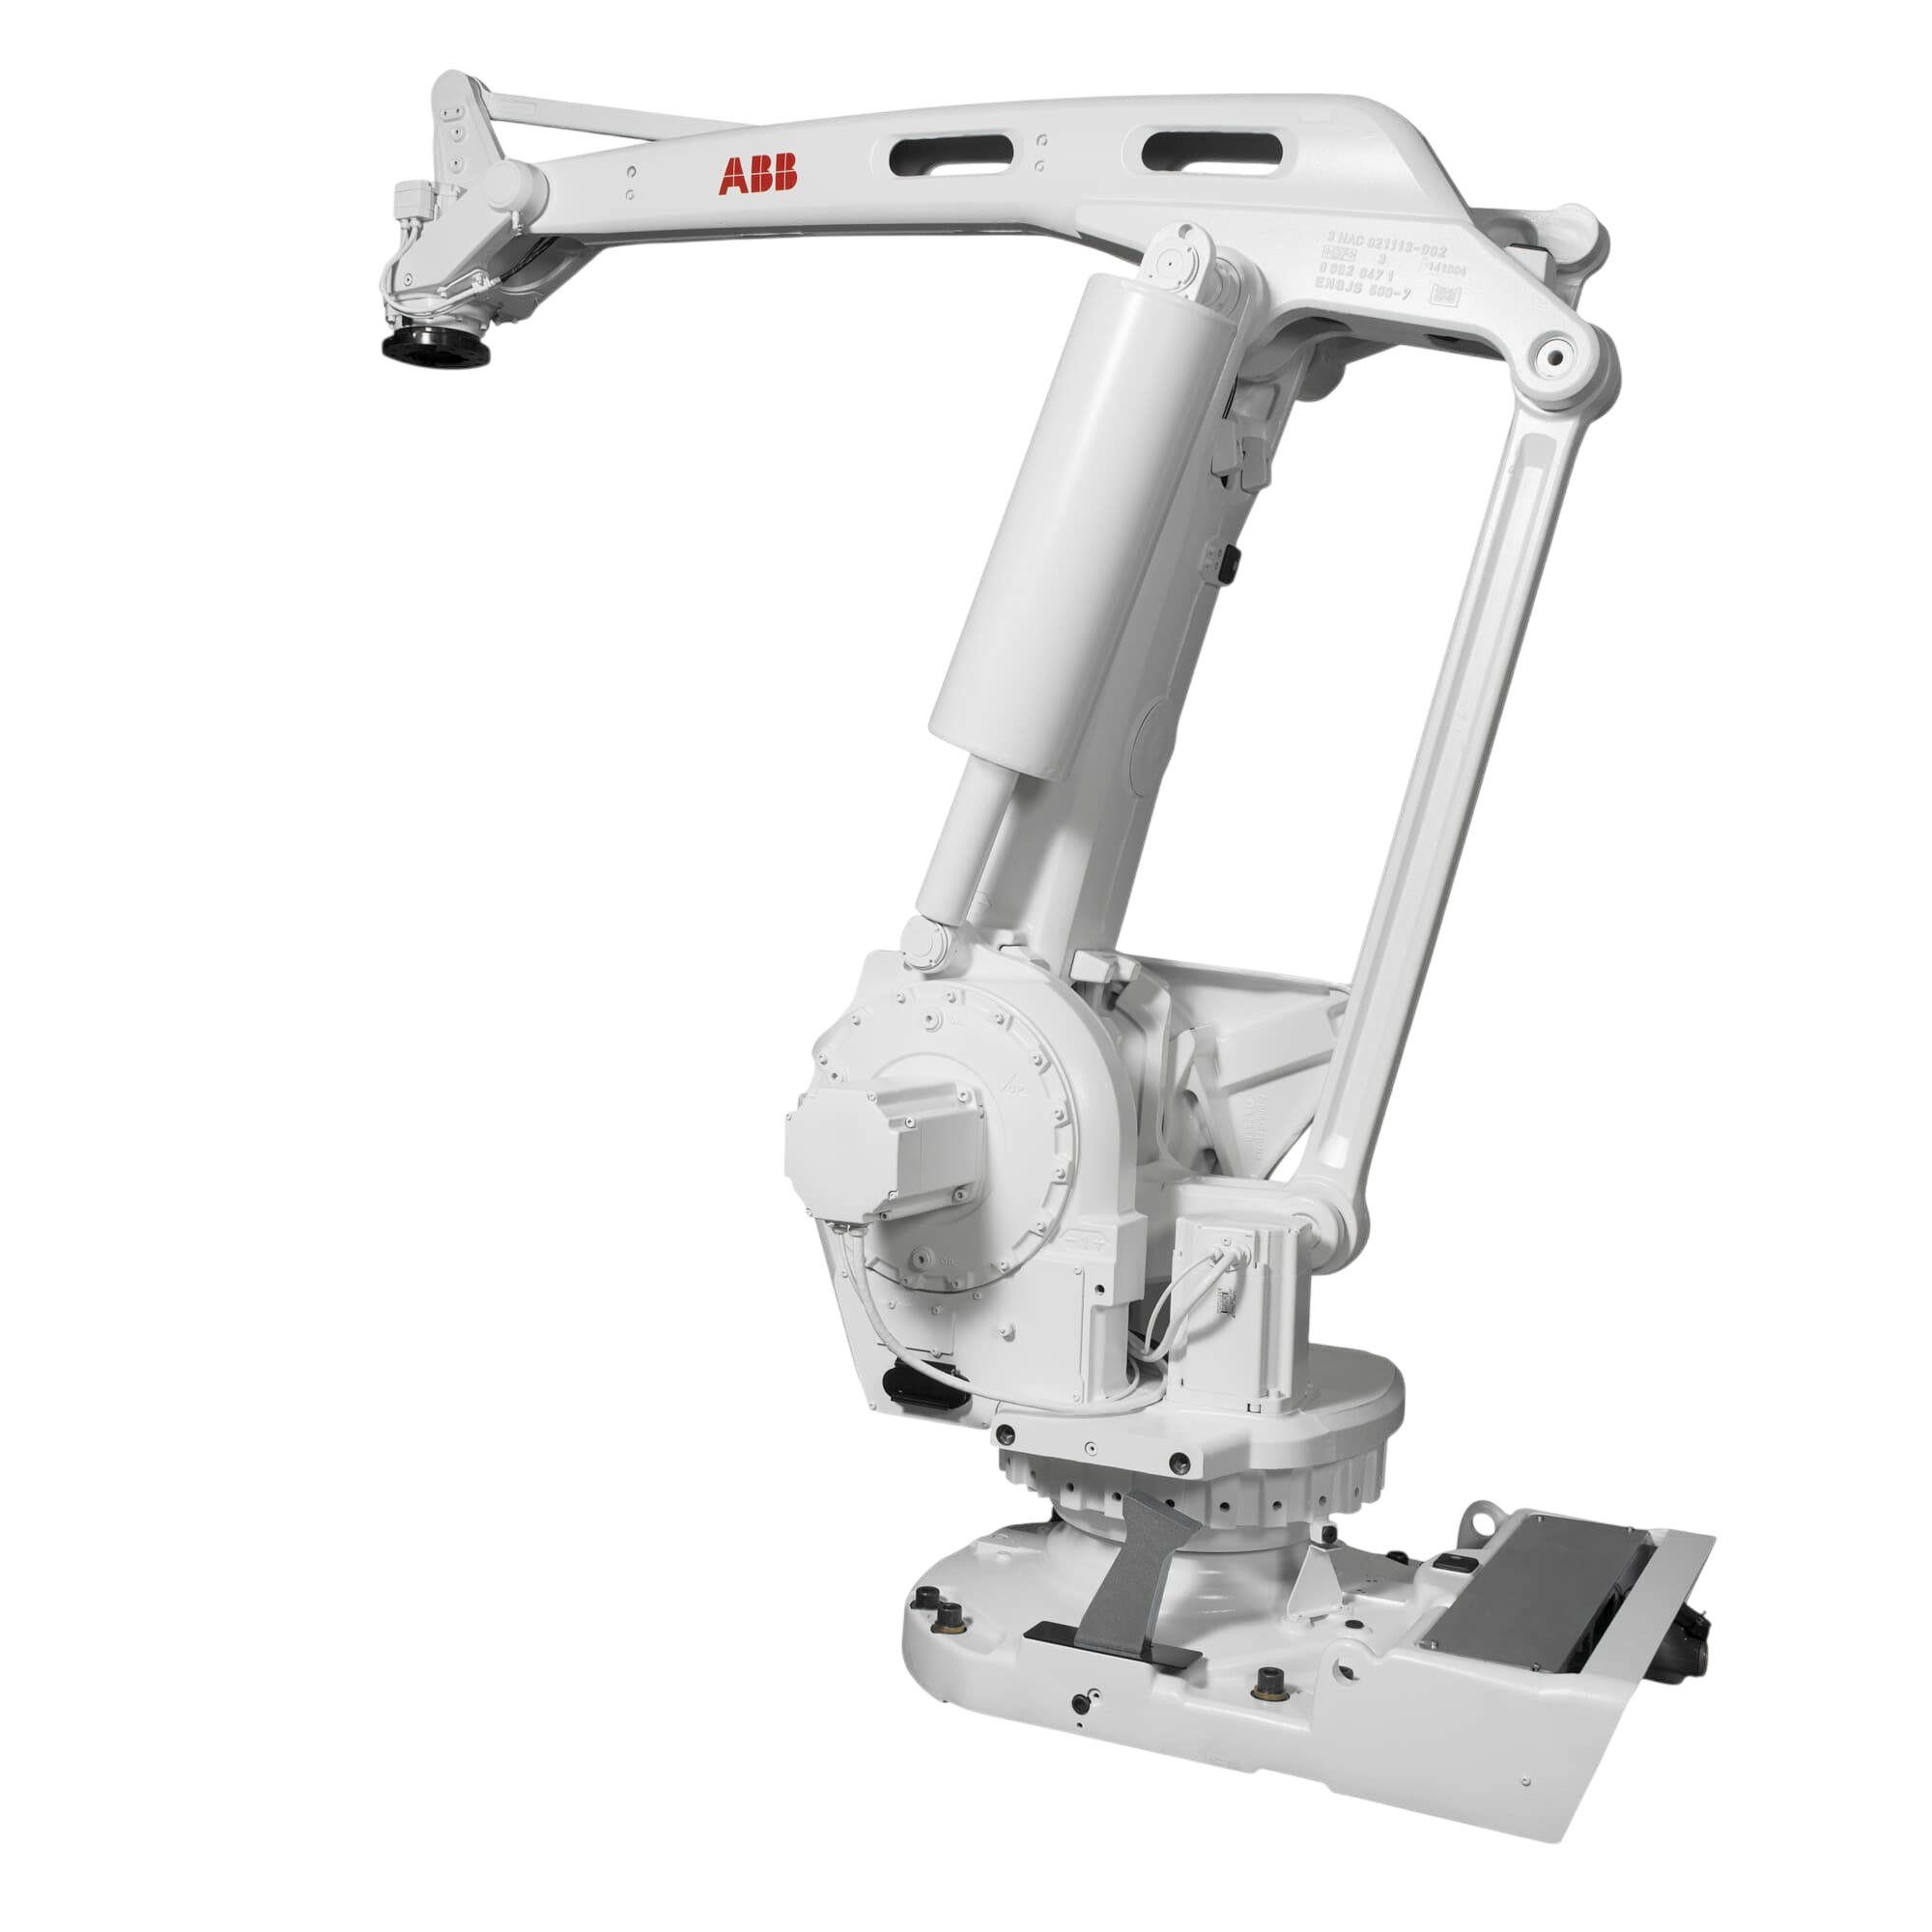
Центральный элемент системы — промышленный робот ABB IRB 660
Робот выполняет укладку продукции на паллету по заданной схеме, не требуя перенастройки захвата при смене формата. Межслойные подложки укладываются тем же роботом, что упрощает конструкцию и сокращает время цикла. Контроль точек захвата и позиционирование осуществляется оптическими датчиками
02
Подача пустых паллет
Реализована через автоматический диспенсер с ёмкостью до 10 штук. Конвейерная система выполнена на базе трёхцепных модулей с системой позиционирования по центральной опоре, обеспечивая точную ориентацию и подачу в зону укладки. Логика диспенсера учитывает ручное подтверждение загрузки стопки оператором, что повышает безопасность эксплуатации
03
Для контроля качества
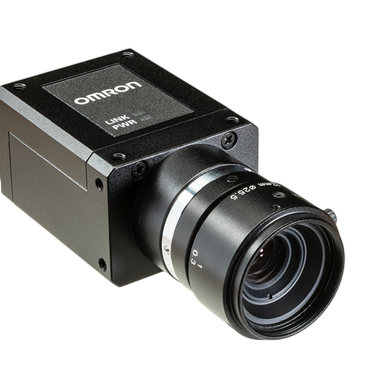
Была реализована система технического зрения на базе камер Omron. Система производит идентификацию брака по весу и положению крышки на банке. При обнаружении отклонений продукт автоматически выводится на поворотную секцию и гравитационный конвейер, для последующего удаления продукта с транспортной системы. Анализ осуществляется с частотой обновления до 2 мс, данные поступают в промышленный контроллер, который передаёт управляющие команды системе разворота и отбраковки
04
Дополнительные элементы безопасности
Включают пневматические стопоры, серво позиционеры, ограждения с электрозамками, аварийные кнопки, светосигнальные колонны и оптический контроль загрузки. Весь конвейерный комплекс изготовлен и собран из модульных элементов на собственном производстве в Туле и прошёл предварительное тестирование с участием заказчика. Управление осуществляется с единого поста на базе ПЛК и HMI панели Siemens, поддерживается удалённая диагностика, интеграция в АСУТП верхнего уровня и передача данных в систему учёта предприятия
Результат
1
Централизованное управление конвейерными потоками и работой манипулятора
Позволило добиться полной синхронизации всех технологических операций: позиционирования, дефектовки, ориентации продукта, подачи паллет и подложек, формирования паллет, передачи на упаковку и вывода готовой упакованной и отбракованной продукции
2
Применение технического зрения и прецизионных исполнительных механизмов
Обеспечило высокую точность ориентации банок и их укладки, исключив необходимость ручных операций
3
Реализованное решение
Сократило время цикла паллетирования, повысило стабильность укладки и обеспечило равномерную загрузку производственных линий
4
Интеграция системы в существующую SCADA предприятия
Позволила заказчику получать оперативные данные о производительности и техническом состоянии оборудования, а также проводить удалённый мониторинг и диагностику